Causes de rupture soudaine de vis pendant le fonctionnement de l'extrudeuse de granulateur WPC
Causes de rupture soudaine de vis pendant le fonctionnement de l'extrudeuse de granulateur WPC
Causes de rupture soudaine lors du fonctionnement du bloc fileté parallèle à deux vis (bloc de compression/bloc de transport)
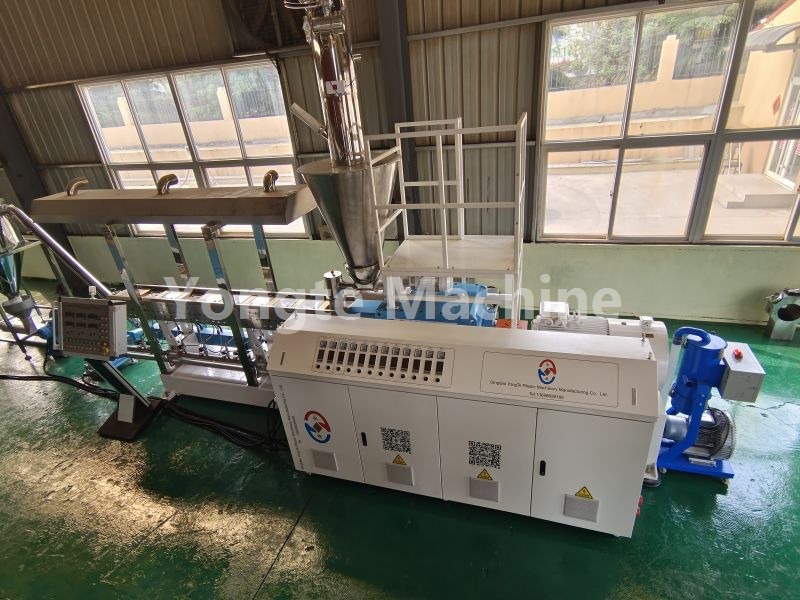
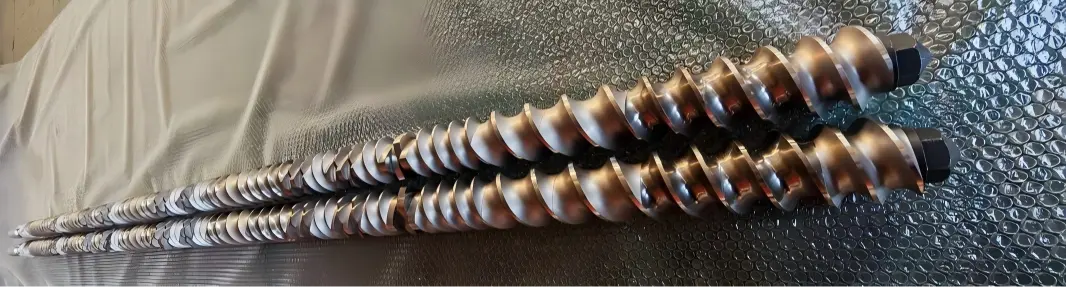
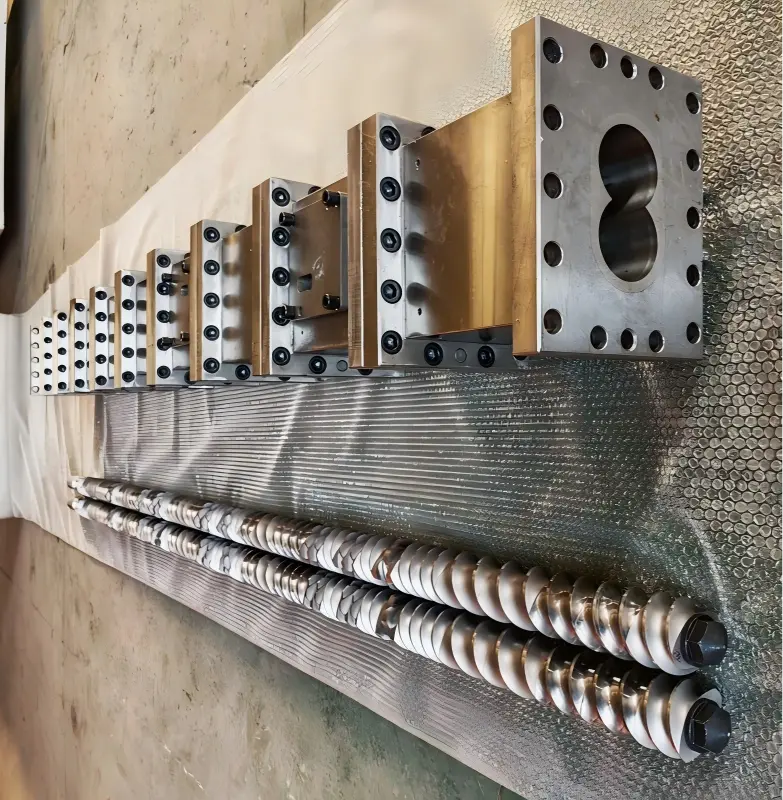
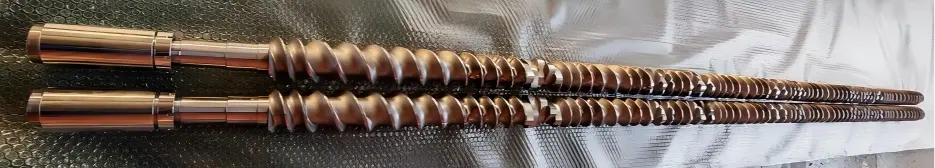
L'extrudeuse de granulation Yongte WPC est équipée d'une extrudeuse parallèle à deux vis, dans laquelle les vis sont constituées d'un arbre central et de blocs filetés modulaires. Les matériaux des blocs filetés sélectionnés sont le WR4 ou le WR7, qui offrent une excellente résistance à l'usure et à la corrosion ; par conséquent, les vis présentent une durabilité exceptionnelle dans ces conditions de fonctionnement. Cependant, pendant la production, les blocs filetés sont continuellement soumis à des contraintes combinées de cisaillement, de compression et de frottement. Si une anomalie se produit dans ces processus, cela peut provoquer une rupture soudaine des blocs filetés, provoquant directement un arrêt de la ligne de production et entraînant des pertes de temps d'arrêt et des coûts de maintenance considérables pour l'entreprise. Les sections suivantes analysent systématiquement les causes potentielles de ruptures soudaines dans les blocs filetés des extrudeuses à double vis parallèles.
La fracture des composants filetés parallèles à double vis de l'extrudeuse de granulateur WPC représente un mode de fracture fragile ; elle est rarement causée par un seul facteur tel qu'une surcharge instantanée, mais résulte plutôt des effets combinés des défauts des matériaux, de la concentration des contraintes et des charges de choc opérationnelles. Ces causes peuvent être classées en quatre grandes catégories : le matériau lui-même, les procédés d'usinage et d'assemblage, les conditions de fabrication et d'exploitation et les dysfonctionnements des équipements.
Différences : la fracture implique généralement des pièces fragmentées avec une surface de fracture fragile et aucune déformation plastique significative ; l'usure se manifeste par un amincissement progressif ; la rupture par torsion est généralement causée par le dépassement de la limite de couple admissible pour la vis.
1、Défauts de matériaux et de traitement thermique
1. Échec du traitement thermique
La couche nitrurée est trop épaisse, ce qui entraîne une grande fragilité ; le matériau de base n'est pas suffisamment trempé, ce qui laisse des contraintes internes résiduelles ; lors de l'exposition à la chaleur de fonctionnement, ces contraintes sont libérées, conduisant à une rupture directe ;
Fissure de trempe : des microfissures ont été générées pendant le processus de trempe des ébauches ; ces fissures n'ont pas été détectées lors de l'inspection en usine, mais elles se sont propagées en cours d'exploitation, conduisant à une rupture instantanée.
2. Inclusions, porosités ou cavités de matière première : Les inclusions internes ou cavités de retrait dans les pièces forgées ou coulées constituent des défauts inhérents. Dans des conditions normales de fonctionnement, les contraintes sont concentrées sur ces sites de défauts ; toute fluctuation peut provoquer la rupture instantanée de ces défauts.
3. Sélection incorrecte du matériau : une formulation à haute teneur en charges (fibre de verre, carbonate de calcium, noir de carbone) a été utilisée par erreur avec de l'acier nitruré ordinaire ; une formulation à haute résistance à la corrosion a été appliquée sur l'acier pour travail à chaud sans molybdène, entraînant l'érosion du substrat et la formation de microfissures.
L'extrudeuse de granulation Yongte WPC est équipée d'une vis et d'un baril de haute qualité, de sorte qu'elle ne sera pas endommagée en raison des défauts de matériaux et de traitement thermique. notre matériau de vis est le WR4, WR4 est un alliage haute performance résistant à l'usure, principalement utilisé dans la fabrication de composants clés d'équipements industriels, en particulier dans les extrudeuses à double vis, les composants de mélange et d'autres domaines. De plus, WR4 peut renforcer davantage les propriétés de surface grâce à un processus de nitruration de surface ou de pulvérisation de carbure de tungstène pour former une couche résistante à l'usure d'une épaisseur de 0,1 à 0,3 mm, avec une dureté allant jusqu'à HV1200~1500, ce qui convient au traitement de matières premières contenant des charges de haute dureté (telles que la poudre de quartz et la poudre métallique).
2、Assemblage mécanique et analyse des contraintes structurelles
1. Précharge axiale excessive : Le bloc fileté est fixé par un écrou de blocage ; si la précharge est trop élevée, le bloc fileté est soumis à une pression statique élevée et continue ; lors du chauffage, l'effet de dilatation thermique se superpose à cette condition, provoquant un dépassement de la contrainte de compression interne par rapport à la limite de rupture du matériau.
Le jeu axial entre les vis jumelées est critique : si le jeu est trop petit, les vis se dilateront sous l'effet de la chaleur, provoquant la compression et la fracture des faces d'extrémité des blocs filetés.
2. Concentration de contraintes dans la rainure de clavette/trou intérieur : Les coins pointus ou les congés excessivement petits de la rainure de clavette du trou intérieur constituent des points de concentration de contraintes ; un ajustement trop serré de la clé peut provoquer des microfissures au niveau de l'encoche de la rainure de clavette, qui continuent ensuite à se propager.
3. La surface de contact filetée est inégale ou contient des corps étrangers ; la surface d'extrémité peut présenter des bavures, des copeaux de fer ou des débris de matériaux ; après l'assemblage, un contact ponctuel local se produit sur la surface d'extrémité, ce qui entraîne une pression localisée élevée pendant le fonctionnement, ce qui peut conduire à des fissures au niveau des points de contact.
4. Mauvais alignement des vis (non-circularité entre les deux vis) ; usure de l'accouplement ou du boîtier de roulement ; écart de coaxialité excessif entre les deux vis parallèles ; les blocs filetés sont soumis à des contraintes de flexion alternées périodiques, conduisant à une rupture par fatigue.
3. Impact sur les conditions de fonctionnement du processus (fracture instantanée déclenchant la charge)
1. Démarrage à froid/démarrage dur induit par un blocage du matériau : à mesure que le matériau à l'intérieur du canon refroidit et se solidifie, la vis est démarrée de force, ce qui entraîne un couple instantané qui dépasse de loin le couple nominal ; cela génère une énorme charge d'impact qui fracture directement le bloc de vis – le scénario d'accident le plus courant rencontré sur site.
2. Objets étrangers pénétrant dans le canon (par exemple, objets en métal dur) ; des écrous, des joints, des copeaux de vis ou des outils métalliques tombant dans la trémie et se coinçant entre le bloc fileté et le canon, générant un impact de compression transitoire.
3. Surchauffe locale et changements brusques de contrainte thermique : la température locale augmente fortement puis diminue rapidement ; ce cyclage thermique alterné induit des fissures de choc thermique ; en particulier pour les composants nitrurés, leur résistance aux chocs thermiques est mauvaise.
4. Un remplissage excessif de matériau ou des changements brusques de pression, une forte augmentation du débit d'alimentation ou un orifice d'échappement bloqué peuvent provoquer une augmentation instantanée de la pression de tête, soumettant le bloc fileté à des forces circonférentielles et axiales importantes.
4. Accumulation de dommages dus à la fatigue (fissures cachées préexistantes, apparition soudaine)
La pièce filetée est soumise à un couple alterné et à des contraintes alternées sur une période prolongée, provoquant la propagation progressive de microfissures à sa surface ; ces dommages ne sont pas visibles à l'œil nu. Cependant, lorsque les fissures atteignent une taille critique, elles se propagent soudainement sans aucun avertissement préalable, donnant l’impression d’une « défaillance soudaine ».
Méthode d'inspection rapide sur site (inspection visuelle de la surface de fracture)
· La surface de fracture présente d'anciennes fissures et un motif en forme de coque : rupture de fatigue (résultant d'une contrainte alternée à long terme et non d'un impact instantané).
· Sections transversales plates et brillantes avec grains cassants : fragilité / fissuration induite par le traitement thermique dans la couche nitrurée
· La surface de fracture présente une déformation par compression et des rayures métalliques ; fracture induite par un objet étranger.
· La fracture commence à l'emplacement de la rainure de clavette du trou intérieur : concentration des contraintes dans la rainure de clavette
Mesures préventives correspondantes
1. Inspection de l'approvisionnement en matériaux : effectuer des tests non destructifs et des tests de dureté sur les pièces forgées ; vérifier les rapports de qualification des matériaux ; contrôler la profondeur de la couche de nitruration des composants nitrurés afin d'éviter la formation de couches nitrurées fragiles.
2. Assemblée : Contrôlez strictement la précharge axiale et vérifiez la coaxialité de la vis ; nettoyer soigneusement la surface d'extrémité et arrondir les bords des marches.
3. Procédure de fonctionnement : Ne forcez pas le démarrage du refroidisseur ; assurez-vous que le matériau bloqué est suffisamment chauffé pour le faire fondre avant de faire fonctionner le variateur ; installez un aimant de trémie pour éliminer le fer.
4. Inspection quotidienne : Surveillez les fluctuations du couple et de la pression de tête de l'unité principale ; effectuer des inspections régulières des butées pour éviter tout déplacement axial.
Actualités connexes
- Combien de moules sont nécessaires pour un ensemble de cadres de porte ?
- Système d'alimentation anti-pont intégré pour l'extrusion de plastique recyclé
- La ligne de production de tuyaux d'infiltration microporeux en mousse de caoutchouc Yongte a été mise en service avec succès pour un client indien
- Avantages des tuyaux d'irrigation en caoutchouc par rapport aux tubes d'irrigation traditionnels
- Yongte peut-il fournir un service de projet clé en main pour l'usine de terrasses WPC ?
- Machine en plastique solide réutilisée par 200x50mm de bois de construction testée avec succès
Laissez-moi un message
Nouveaux produits



Recommandations d'actualités