Double vis parallèle de démontage et d'assemblage pour machine de pelletisation WPC
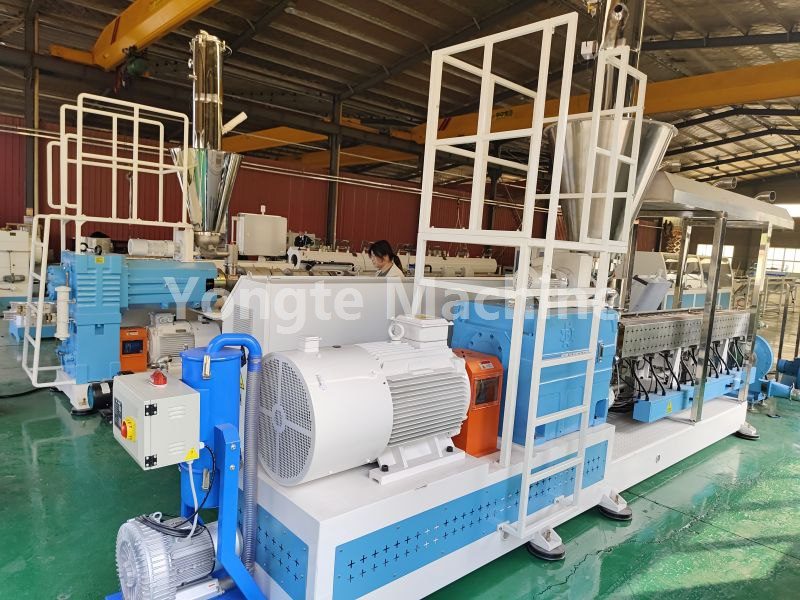
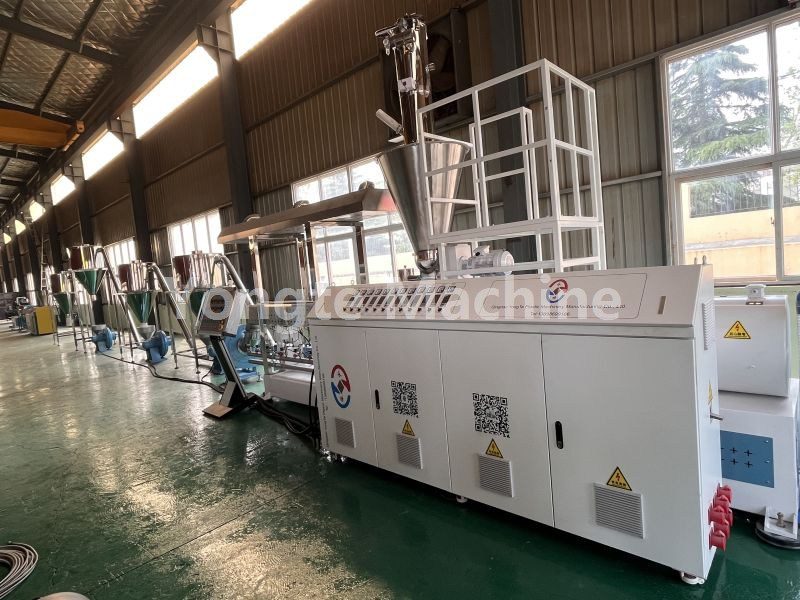
SH75 parallèle Guide de démontage et d'assemblage à double vis
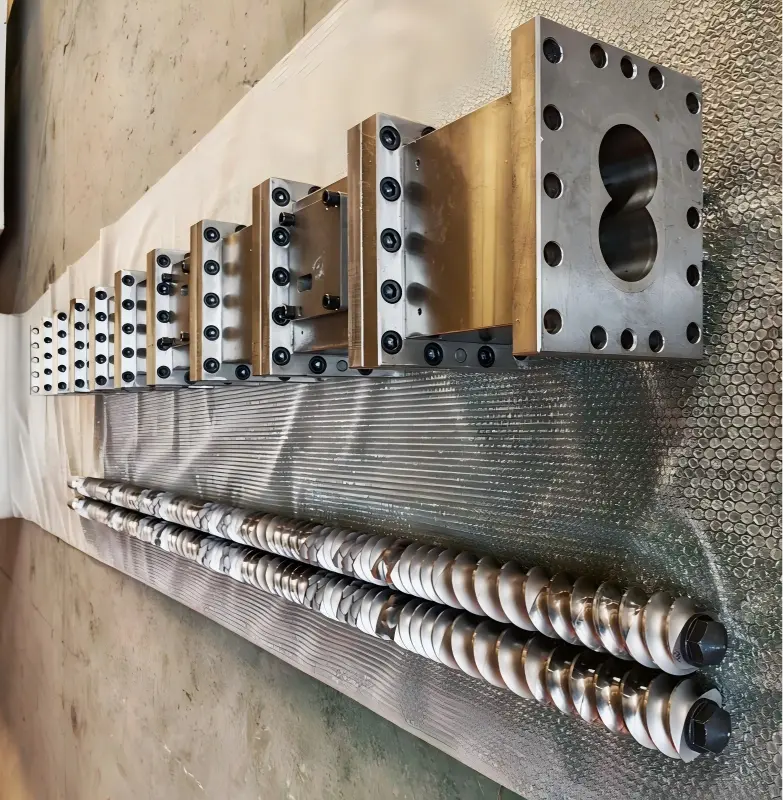
Pendant le fonctionnement de la machine de granulation WPC, si un entretien est nécessaire en raison de l'usure de l'ensemble vis et cylindre, l'utilisateur doit démonter et remonter ces composants. Les procédures de démontage et de montage de la machine modulaire plate bi-vis SH75 doivent être effectuées dans le strict respect des procédures opératoires prescrites ; tout le personnel impliqué dans ces opérations doit se familiariser à l'avance avec les spécifications de fonctionnement et prendre les mesures de protection appropriées pour éviter les accidents de sécurité ou les dommages matériels résultant d'une mauvaise utilisation. Le guide de démontage et d'assemblage de la machine plate à double vis fourni par l'équipe d'ingénierie de Yongte est uniquement destiné à servir de référence pour les opérateurs.
Applicable à : Extrudeuse parallèle à double vis SH75 de pelletisation Yongte WPC – Composants filetés parallèles à double vis de type bloc de construction (blocs de transport, blocs de pétrissage, blocs de cisaillement). Ces composants doivent être utilisés par paires avec les vis gauche et droite correctement mises en phase pour garantir la relation de phase correcte entre les deux vis lors de l'assemblage, évitant ainsi les interférences des composants ou un fonctionnement anormal de l'équipement causé par un écart de phase.
Avant de commencer toute opération, la procédure LOTO (Lockout/Tagout) doit être strictement suivie : toutes les sources d'alimentation doivent être déconnectées et il faut confirmer que l'équipement est complètement éteint pour éviter des blessures corporelles ou des dommages à l'équipement causés par un démarrage accidentel.
1,Préparation
1. Outils et consommables
· Outil d'extraction de vis spécial, dispositif de traction/presse hydraulique, tige de cuivre, pelle en cuivre, brosse en fil de cuivre, marteau en bois (il est interdit de frapper directement la surface de travail du bloc fileté avec un marteau en acier)
· Clé dynamométrique, clé hexagonale, graisse antiadhésive haute température (graisse lubrifiante haute température au bisulfure de molybdène), marqueur, gants résistant aux hautes températures, bloc de bois propre/tampon en caoutchouc
· Produit de nettoyage, air comprimé, lunettes de protection
2. Arrêt préalable à l'opération (avant que la vis ne soit retirée du canon)
1. Avant d'arrêter la machine, nettoyez-la soigneusement à l'aide du produit de nettoyage et essayez de vider tout le matériel du réservoir.
2. Refroidissez à une température sûre ; débrancher l'alimentation électrique, placer un panneau d'avertissement et verrouiller la zone ; éteignez les systèmes de chauffage, d’alimentation et de vide.
3. Retirez la matrice de la tête de la machine, la plaque multi-trous, le serpentin chauffant, le thermocouple, la plaque de couverture sous vide et le port d'alimentation.
4. Desserrez les boulons à bride segmentée sur le corps de vis ; préparez-vous à extraire l’ensemble de l’assemblage à double vis.
2, Retrait complet de la vis (pré-traitement)
1. Débranchez l'accouplement d'extrémité de sortie du réducteur ; marquez la phase des vis gauche et droite et de la cannelure (ceci est essentiel pour éviter qu'une phase d'installation incorrecte n'endommage les composants).
2. Dispositif de fonctionnement/hydraulique : synchronisez horizontalement le retrait de deux vis ; assurez-vous que les deux vis restent en prise parallèle – ne les tirez pas avec force d’un côté.
3. Placez-le sur un bloc de bois ; maintenir la vis suspendue afin qu'elle n'entre pas en contact direct avec le sol, ce qui pourrait endommager le profil du filetage.
4. Nettoyer les matériaux encore chauds : utiliser une pelle en cuivre et une brosse en cuivre pour éliminer les carbures ; si le matériau reste coincé entre le bloc fileté et le mandrin, appliquer un chauffage localisé et uniforme pour ramollir le matériau avant le démontage ; il est strictement interdit de soumettre le composant à un échauffement localisé intense.
3 , Procédure de démontage du bloc fileté (composant) (démonter séquentiellement de la tête de la machine vers l'extrémité du réducteur)
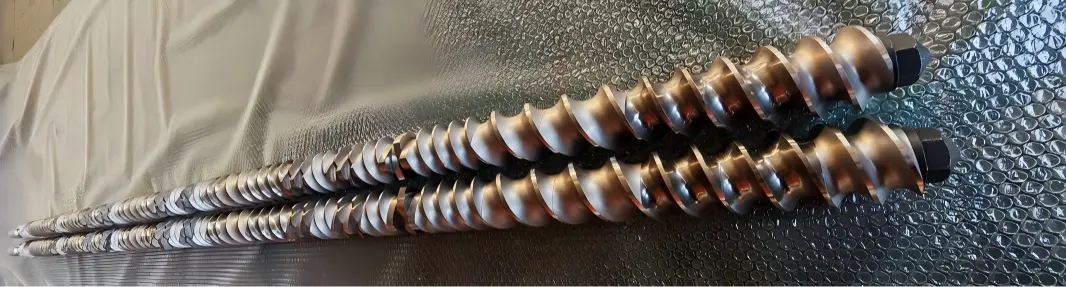
Séquence : Écrou de blocage avant → Bague de retenue radiale → Chaque jeu de composants filetés
1. Desserrez l’écrou de blocage avant (il est généralement fileté à l’intérieur – n’inversez pas le sens du filetage) ; retirez ensuite l'écrou de blocage, la rondelle de butée et la bague de positionnement.
2. Retirez les blocs filetés groupe par groupe, puis retirez les composants de vis A/B appariés de la même position ; marquez chaque groupe de composants avec un marqueur – en indiquant le numéro de position + côté (avant/arrière) + orientation de la vis (gauche/droite) ; prendre une photo pour documenter le diagramme de séquence d’assemblage.
3. Bloc fileté collé sur le mandrin : Utiliser une presse hydraulique associée à un outillage spécialisé pour le pressage axial, à l'aide d'une tige de cuivre ; il est strictement interdit de frapper ou de soulever la surface filetée en biais ; il est également strictement interdit de chauffer directement la surface de travail du composant à l'aide d'un chalumeau oxyacétylène.
4. Après le démontage complet : nettoyez la cannelure de la broche centrale, le diamètre extérieur de la broche centrale et la rainure cannelée interne du composant ; éliminer tout dépôt de carbone accumulé ou tout matériau durci ; Inspectez la cannelure pour déceler toute usure, fissure ou écaillage.
5. Inspection des composants : vérifiez l'usure des profils de filetage et des surfaces d'engagement, ainsi que les piqûres ou les fissures ; les composants présentant une usure excessive doivent être immédiatement mis au rebut ; le meulage ou la réparation sont interdits ; ces composants ne doivent pas être rechargés dans la machine.
4, Assemblage de bloc fileté (assembler à l'envers selon les dessins ou marquages d'origine, de l'extrémité de la boîte de vitesses vers l'extrémité de la tête de la machine)
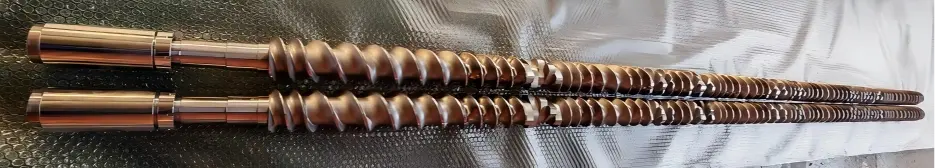
1. Nettoyez la cannelure du mandrin central et la cannelure interne du composant ; appliquez une fine couche de graisse antiadhésive haute température (n'appliquez pas de couche épaisse pour éviter l'accumulation de matière carbonisée pendant la production).
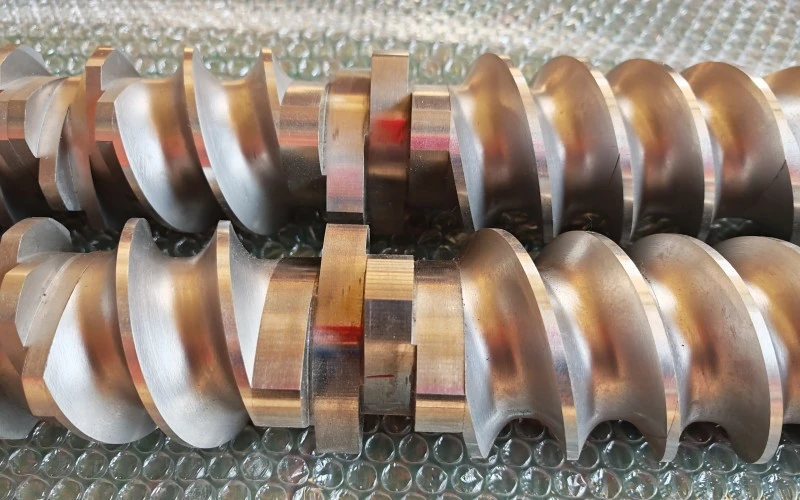
2. Montez les blocs filetés séquentiellement selon l'ordre de marquage ; installez-les par paires en veillant à ce que les phases d'engagement des vis A et B soient alignées ; assurez-vous que les faces d'extrémité des composants sont fermement pressées les unes contre les autres, sans jeu, et que la cannelure est bien en place.
Le bloc de transport, le bloc de pétrissage et le bloc de cisaillement ont une orientation spécifiée et ne doivent pas être installés dans le sens inverse ; le sens de rotation et l'angle du bloc de pétrissage doivent être strictement conformes aux dessins du processus.
Pour chaque ensemble installé, tournez manuellement les deux vis pour garantir un engagement en douceur, sans coincement ni grattage.
3. Installez la bague de positionnement et la rondelle de butée en séquence, puis serrez l'écrou de blocage avant.
4. Serrez l'écrou de blocage au couple spécifié (75 Nm ; se référer généralement au couple recommandé par le fabricant ; effectuez un pré-serrage diagonal en 2 à 3 étapes distinctes – ne serrez pas tout en même temps).
5. Une fois l'assemblage terminé, ajustez manuellement les deux vis : assurez une rotation douce et continue sans aucun coincement ni bruit de cognement anormal ; il ne doit y avoir aucun frottement métallique entre les deux vis.
6. Vérification : Comparez avec les photos d'assemblage d'origine pour vérifier la séquence, l'orientation et la quantité des composants.
5, Visser le remontage du canon
1. Nettoyez soigneusement l’intérieur du canon ; assurez-vous que la bague est exempte de matériau carbonisé et inspectez la bague pour déceler toute usure.
2. Les deux vis restent en prise à phase constante ; lorsque le canon est enfoncé de manière synchronisée horizontalement, la résistance est immédiatement détectée et la machine ne doit pas être utilisée sous une force excessive.
3. Montez l'accouplement arrière, alignez-le avec la phase cannelée précédemment marquée et fixez le manchon de connexion et la goupille de positionnement.
4. Réinstallez les brides cylindriques pour chaque section et serrez les boulons de bride par étapes diagonales.
5. Serpentin de chauffage de restauration, thermocouple, port de vide, section d'alimentation, matrice de tête de machine
6, Test d'inspection
1. Rétablissez toutes les connexions électriques, désengagez le LOTO, faites tourner manuellement l'arbre à basse vitesse pendant quelques tours et confirmez qu'il n'y a pas de bruits de friction anormaux.
2. Effectuez un test de jogging à vide et à basse vitesse, en surveillant le courant et les vibrations ; si aucune anomalie n'est détectée, augmentez la température ; une fois la température augmentée, effectuez un autre test du plateau tournant pour une nouvelle inspection (car l'équipement peut avoir tendance à se bloquer en raison de la dilatation thermique).
3. Effectuer une production d'essai avec une alimentation à basse vitesse ; surveiller les fluctuations de couple et de pression ; confirmer qu'il n'y a aucune anomalie.
7. Principaux risques et contre-indications (75 points de défaut doubles haute fréquence)
1. ❌ Il est interdit de frapper le plan de travail des blocs filetés avec un marteau en acier ; cela pourrait provoquer un écaillage des bords ou une perte de la couche d’alliage, entraînant une mise au rebut immédiate.
2. ❌ Mauvaise installation de phase entraînant une rotation forcée du moteur : désengagement direct du bloc de serrage ou rayage de la douille du canon.
3. ❌ Si des dépôts de carbone ou de limaille de fer sont présents sur la surface d'extrémité du bloc fileté avant l'assemblage → cela peut provoquer des dommages à la surface ou un grippage du composant, rendant le composant impossible à retirer lors du prochain cycle de démontage.
4. ❌ Couple excessif ou insuffisant des écrous de blocage : un couple insuffisant peut entraîner le déplacement ou la rupture des composants ; Un couple excessif peut entraîner le blocage de l'écrou lors du prochain processus de démontage.
5. ❌ Le retrait unilatéral de la vis provoque un désalignement entre les deux vis et des collisions de composants.
6. ✅ Prenez des photos et marquez les composants pendant le démontage – ceci est particulièrement important pour les assemblages constitués de plusieurs blocs imbriqués, car il est très facile de mal aligner la séquence ou l'angle uniquement en se basant sur la mémoire.
Actualités connexes
- Combien de moules sont nécessaires pour un ensemble de cadres de porte ?
- Système d'alimentation anti-pont intégré pour l'extrusion de plastique recyclé
- La ligne de production de tuyaux d'infiltration microporeux en mousse de caoutchouc Yongte a été mise en service avec succès pour un client indien
- Avantages des tuyaux d'irrigation en caoutchouc par rapport aux tubes d'irrigation traditionnels
- Yongte peut-il fournir un service de projet clé en main pour l'usine de terrasses WPC ?
- Machine en plastique solide réutilisée par 200x50mm de bois de construction testée avec succès
Laissez-moi un message


Recommandations d'actualités