Envoyez-nous un email
Comment résoudre le problème de la défaillance du moussage du cadre de porte WPC ?
Comment résoudre le problème de la défaillance du moussage du cadre de porte WPC ?
Lors de la fabrication des huisseries en bois-plastique, de nombreuses usines sont confrontées au problème d'une densité excessive dans les huisseries ; même lorsqu'une quantité adéquate d'agent moussant est utilisée, le produit ne mousse pas ou ne se dilate pas correctement.
Ce problème peut directement entraîner une augmentation des coûts des produits, des propriétés mécaniques inférieures aux normes ou un non-respect des exigences de livraison. En conséquence, de nombreux membres du personnel de production peuvent ajuster aveuglément les paramètres du processus sans jamais identifier la cause profonde. Ci-dessous, nous présenterons une approche de dépannage complète par ordre croissant de complexité pour vous aider à identifier rapidement la source du problème. Commençons par l'aspect le plus simple à étudier, à savoir les matières premières et l'étape de formulation, car il s'agit souvent de la source la plus courante de tels problèmes.
Phénomène de jugement prioritaire :
① La pièce moulée ne présente aucune expansion → Décomposition insuffisante de l'agent moussant / Basse température / Résistance à la fusion insuffisante
② Un moussage interne s'est déjà produit dans la tête de la machine ; lors de l'éjection du moule, le matériau se rétracte et ne mousse pas → Pré-moussage (décompression interne – cause la plus courante)
I. Matières premières et recette
1. Système moussant
· Dosage insuffisant d'agent moussant AC ou absence d'activateur moussant (ex : oxyde de zinc) ; Une activation inadéquate ou une décomposition incomplète du courant alternatif n’entraîne aucun dégagement de gaz. Ajustez en ajoutant 0,1 à 0,3 parties par application ; n'en ajoutez pas trop à la fois pour éviter la rupture ou l'interconnexion des bulles.
· Agent moussant insuffisant (amplificateur de fusion) : Si la résistance à la fusion est trop faible, le gaz ne peut pas être efficacement piégé et s'échappe directement, ce qui entraîne un manque de mousse appropriée. Augmentez la quantité d'agent moussant de manière appropriée pour garantir que la structure cellulaire peut résister à la pression sans se rompre.
2. Déséquilibre de lubrification (cause haute fréquence)
✅ Glissement interne excessif (par exemple dû à l'acide stéarique) : si la plastification se produit trop rapidement, la mousse se produit prématurément dans la machine et la pression est relâchée trop tôt, empêchant toute expansion ultérieure après l'éjection du moule ; réduire le glissement interne.
✅ Glissement externe excessif (cire PE/cire OPE) : La viscosité du fondu est trop faible, empêchant une encapsulation efficace du gaz moussant ; réduire de manière appropriée le glissement externe.
✅ Lubrification insuffisante : Mauvaise plastification, décomposition insuffisante de l'agent moussant, faible action moussante
3. Teneur excessive en charges – lorsque les proportions de poudre de bois, de carbonate de calcium ou de matériaux recyclés sont trop élevées, les charges rigides peuvent déplacer la résine, ce qui entraîne une mauvaise élasticité de la fusion et empêche le gaz de se dilater. La teneur totale en charges doit être maintenue dans une plage appropriée ; la teneur en matériaux recyclés ne doit pas dépasser 30 %. La teneur en humidité de la poudre de bois doit être ≤ 2 % – un dépassement de cette limite peut perturber le processus de moussage et entraîner des défauts vides.
4. Teneur insuffisante en stabilisant / mauvaise qualité : surchauffe locale ou décomposition prématurée de l'agent moussant, entraînant l'absence de mousse au démoulage ; sélectionner un système de stabilisation calcium-zinc/sel de plomb approprié pour garantir une fenêtre de stabilité thermique suffisamment large.
II. Réglage des paramètres du processus d'extrusion
1. Profil de température (clé : éviter la formation de mousse prématurée pendant la phase d'alimentation ; aligner l'étape de plastification avec la fenêtre de décomposition AC)
Gamme Standard de Référence (Cadres de Porte PVC Bois-Plastique) :
· Zone de chargement : 140–155°C (basse température – empêche la formation de mousse prématurée)
· Étape de plastification/compression : 165–175°C (la plage de décomposition principale pour AC)
· Plage de mesure : 170–178°C
· Noyau combiné : température légèrement réduite (160–165°C) – empêche la formation de mousse interne
· Matrice : positionnée légèrement en dessous de l'extrémité arrière du canon pour éviter une formation de mousse prématurée dans la cavité du moule.
Principe de débogage :
· Température globale basse → Décomposition incomplète de l'agent moussant : Effectuer un essai avec une augmentation de température de +5°C pendant l'étape de plastification.
· Température élevée au niveau du noyau de mélange/de la tête de soufflage → Décompression interne précoce et formation de mousse : abaisser la température au niveau de la tête de soufflage et du noyau de mélange.
2. Pression, vitesse de rotation, alimentation, traction
1. Pression de tête insuffisante : lorsque la pression est insuffisante, elle empêche la formation d'une différence de pression entre les surfaces avant et arrière de la matrice, ce qui rend difficile la nucléation des bulles ; envisagez d'augmenter légèrement la vitesse de rotation de la machine principale ou d'augmenter le taux d'alimentation pour augmenter la pression de fusion (évitez de la régler trop haut pour éviter une surchauffe par cisaillement).
2. Vitesse excessive de la machine : une augmentation soudaine de la chaleur de cisaillement entraîne un moussage prématuré ; Faible vitesse de la machine : une plastification insuffisante entraîne un faible moussage.
3. Vitesse d'étirement excessive : le matériau est étiré de force avant d'avoir complètement moussé à la sortie du moule, provoquant l'effondrement de la structure cellulaire → Réduisez la vitesse d'étirement de manière appropriée pour laisser au matériau suffisamment de temps pour mousser librement.
4. Vide d'échappement : Si le vide est trop élevé, il éliminera directement le gaz moussant, empêchant ainsi une formation de mousse appropriée ; réduisez de manière appropriée le niveau de vide d’échappement tout en éliminant toute accumulation de matériau ou blocage au niveau de l’orifice d’échappement.
III. Système de moulage et de façonnage
1. Si la conception du canal d'écoulement de la filière est inadéquate ou si la résistance est trop faible, la pression interne de la filière ne peut pas être établie ; dans de tels cas, vérifiez le jeu des lèvres de la filière et les nervures d'étranglement, et augmentez de manière appropriée la résistance interne de la filière pour établir une pression de fusion stable.
2. La distance entre la matrice et la matrice de façonnage est trop courte : le matériau entre dans la phase de façonnage et de refroidissement avant d'avoir complètement moussé, supprimant ainsi le moussage – augmentez donc modérément la section de moussage libre.
3. Vide de prise excessif ou température excessive de l'eau de refroidissement : le refroidissement et la congélation rapides de la matière fondue empêchent la croissance des pores ; réduisez le vide de réglage et augmentez la température de l'eau en conséquence.
IV. Processus de débogage standard étape par étape (ajustez un seul paramètre à la fois pour faciliter la localisation du problème)
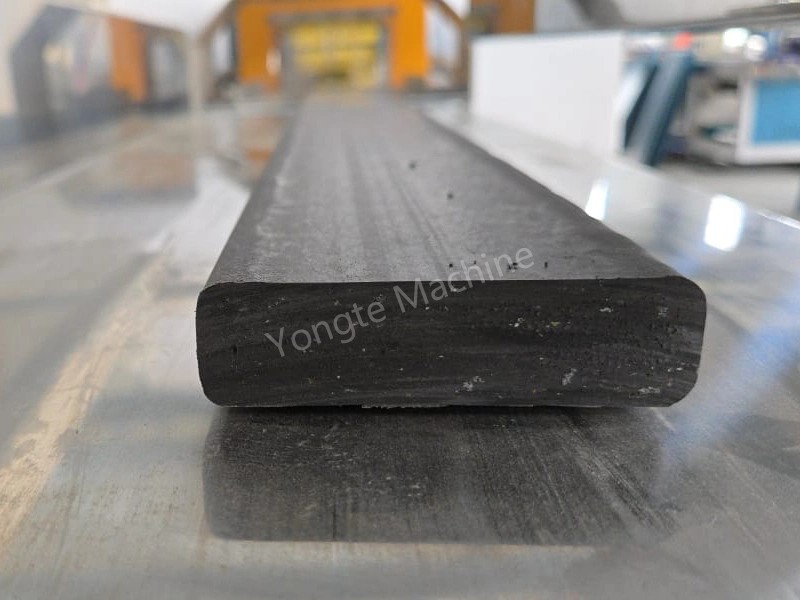
1. Observation d'échantillonnage : Déterminez si la bande de matériau présente une expansion au moment où elle sort du moule, ou si elle en ressort rigide et inchangée.
2. Vérification des matières premières : teneur en humidité de la poudre de bois, taux d'additifs dans la formulation et taux d'ajout de matières recyclées
3. Ajustement fin de la température : privilégiez l'ajustement des températures de la section de plastification et du noyau de mélange.
4. Réglage fin de la lubrification : réduire la friction de glissement interne, friction de glissement externe modérément inférieure
5. Augmentez légèrement le dosage de l'agent moussant ; envisager alors un léger ajout complémentaire de l'agent moussant + activateur.
6. Faites correspondre la vitesse de la machine principale, le taux d'alimentation et la vitesse de traction pour maintenir une pression de tête stable.
7. Ajustez le vide d'échappement, le vide de mise en forme et la distance entre l'ouverture du moule et la table de mise en forme.
Actualités connexes
- Avantages des tuyaux d'irrigation en caoutchouc par rapport aux tubes d'irrigation traditionnels
- Yongte peut-il fournir un service de projet clé en main pour l'usine de terrasses WPC ?
- Machine en plastique solide réutilisée par 200x50mm de bois de construction testée avec succès
- La machine de fabrication de colonnes Yongte WPC avec coextrusion est testée avec succès
- Comment les déchets de films plastiques peuvent-ils être utilisés pour produire des produits en composite bois-plastique (WPC) ?
- Réglage de la température de la machine d'extrusion WPC
Laissez-moi un message
À propos de nous
Contactez-nous
Village de Yahui, à l'ouest de Hongkong Road, ville de Jiaozhou, province du Shandong, Chine
Copyright © 2026 Qingdao Yongte Plastic Tech Co., Ltd. Tous droits réservés.