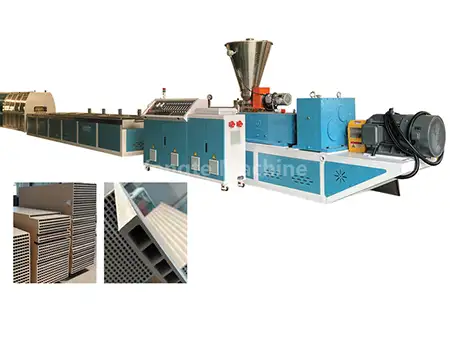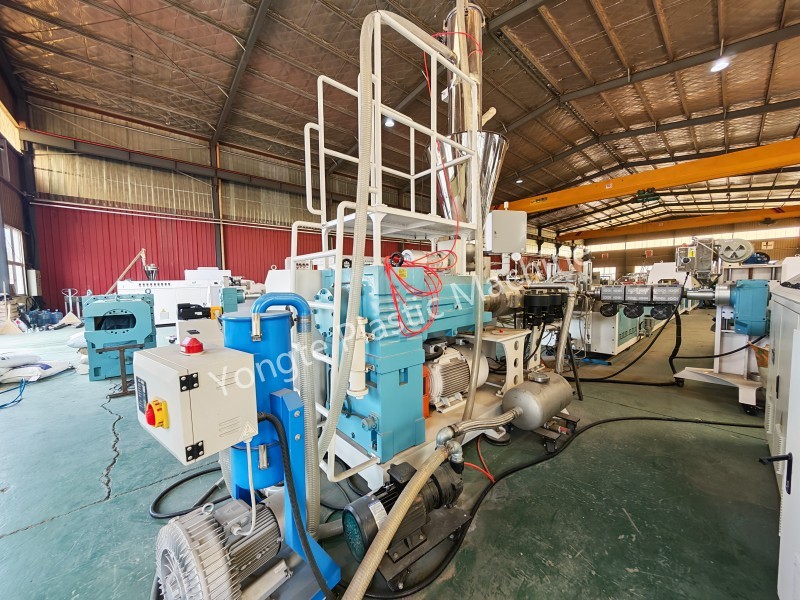
Comment desserrer la vis coincée de l'extrudeuse à double vis parallèle WPC ?
Étapes et méthodes détaillées pour desserrer la vis coincée de l'extrudeuse à double vis parallèle WPC en tournant manuellement l'accouplement.
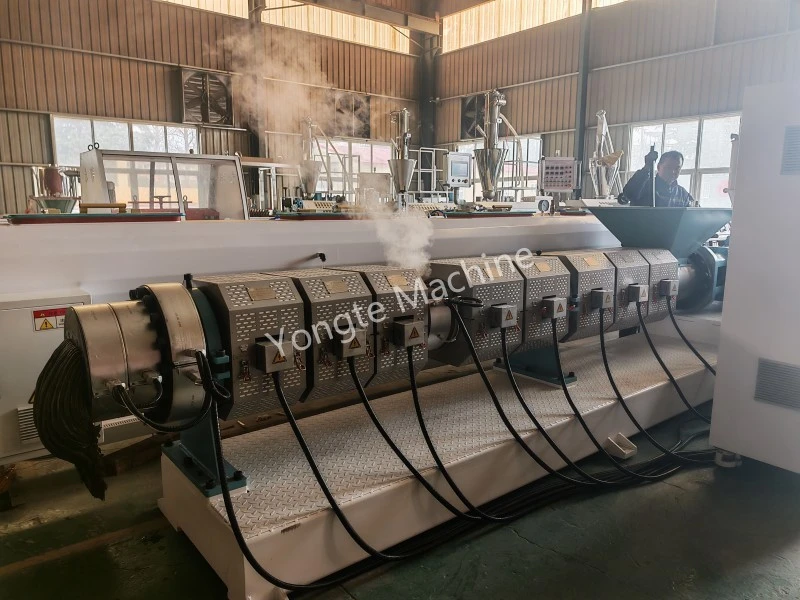
Condition de sécurité : la machine entière doit être éteinte et verrouillée ; le démarrage brusque de l'unité principale pour enfoncer la vis en force est strictement interdit. Le matériau bois-plastique PE contient de la poudre de bois ; après refroidissement, le matériau présente une dureté élevée et une force de serrage importante sur la vis. La longueur totale du canon est de 3 mètres ; par conséquent, le temps de chauffage et d'isolation doit être plus long que celui requis pour un fût de machine de type compact.
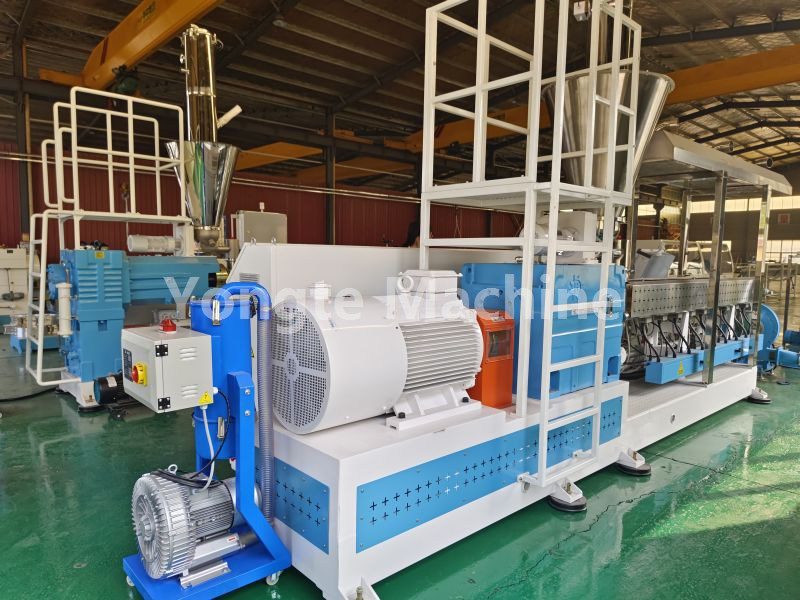
I. Paramètres de température de cuisson recommandés (préférés pour les scénarios de bourrage de matériaux froids)
Température de fonctionnement normale du PEWPC : 170 à 190 °C ; Température de consigne de chauffage de cuisson : 205 à 215 °C
⚠ La température maximale ne doit pas dépasser 220°C pendant des périodes prolongées ; Lorsque la poudre de bois est exposée à des températures supérieures à 220°C, elle est très sujette à la cokéfaction et à la carbonisation, ce qui rend les grumeaux qui en résultent beaucoup plus difficiles à éliminer.
Contrôle du chauffage basé sur une zone de baril de 3 mètres (généralement divisé en 5 à 6 zones)
Zone 1 (section d'alimentation) : 210-215°C [Zone à haut risque de bourrage ; privilégier le chauffage]
Zone 2 : 205 210 °C
Zone 3 : 205 210 °C
Zone 4 : 200-205°C
Zone 5 (Transport de la matière fondue) : 200 à 205 °C – Zone buse/bride : 200 à 205 °C
Ne chauffez pas seulement la partie arrière ! La grande majorité des problèmes de matériau bois-plastique PE se produisent dans la première section de 12 mètres du cylindre.
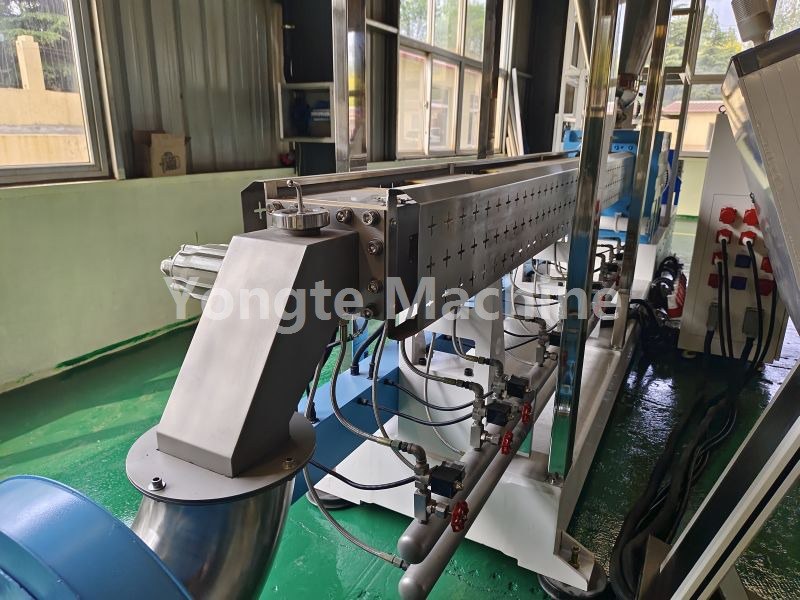
II. Isolation thermique et séquence de rotation (spécial pour les récipients cylindriques de 3 mètres de long)
1. Une fois que la température atteint la valeur réglée, maintenez-la pendant au moins 90 minutes avant de continuer ;
2. Toutes les 2 530 minutes, le système connaîtra un événement de mise hors tension ; engager manuellement l'accouplement du volant (avant/arrière).
· Autoriser une légère rotation de va-et-vient : Arrêtez de chauffer davantage ! N'augmentez pas davantage la température ; inverser de manière répétée la rotation du disque et de la vis ;
· Ne bougez pas : continuez à isoler pendant encore 60 minutes ; le temps de cuisson total ne doit pas dépasser 3 heures.
Si les aliments ne cuisent toujours pas après plus de 3 heures de cuisson, continuer à les chauffer ne fera que brûler la poudre de bois ; dans ce cas, arrêtez de chauffer et préparez-vous à démonter la machine pour retirer la vis.
Technique de tournage : faites pivoter le tambour d'avant en arrière selon un petit angle ; évitez d’appliquer une force dans une seule direction. Une fois que le matériau commence à se détacher, augmentez progressivement l'angle de rotation pour écraser le matériau durci.
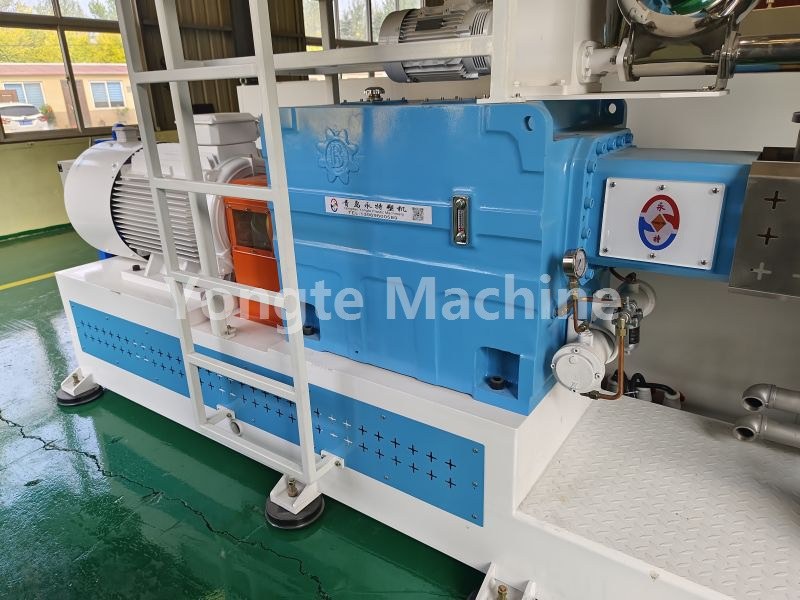
III. L'appareil se détache après chauffage ; Procédure de restauration de l'appareil à la mise sous tension
1. Une fois que le moteur a tourné doucement sans aucune résistance, installez le couvercle d'accouplement ;
2. Impulsion à vide à basse vitesse pendant 35 secondes ; observez le courant à vide de l'unité principale ;
3. Une fois que le courant à vide revient à la normale, alimentez d'abord du matériau de nettoyage PE pur ; n'introduisez pas directement le matériau composite bois-plastique dans le fût d'extrusion – retirez d'abord l'ancien matériau du fût d'extrusion à basse vitesse.
4. Une fois que le flux de décharge est propre, exempt de grumeaux durs ou de points noirs, revenez progressivement à l'alimentation du matériau de production PEWPC, tout en augmentant progressivement la vitesse de rotation et le taux d'alimentation.
IV. Procédure de démontage et de nettoyage en cas de panne de chauffage
1. Chauffer à environ 200°C ; retirez la buse et la bride de transition, puis dégagez l'orifice de décharge avant ;
2. Utilisez une tige de poussée allongée à l'extrémité avant du canon pour pousser le matériau solidifié vers l'extérieur le long de la tige de vis ;
3. Si l'appareil ne bouge pas, retirez les deux vis et nettoyez section par section les rainures filetées des résidus de refroidissement durcis (composite PE-bois-plastique) ;
4. Inspectez soigneusement le jeu d'engrènement entre les deux vis et vérifiez s'il y a des particules métalliques étrangères sur la paroi intérieure du canon ;
Si le point de blocage de la carte se produit systématiquement au même endroit, cela est très probablement dû à de la limaille de fer ou à d'autres corps étrangers ; ceux-ci doivent être identifiés, sinon redémarrez immédiatement l'appareil pour réinsérer la carte.
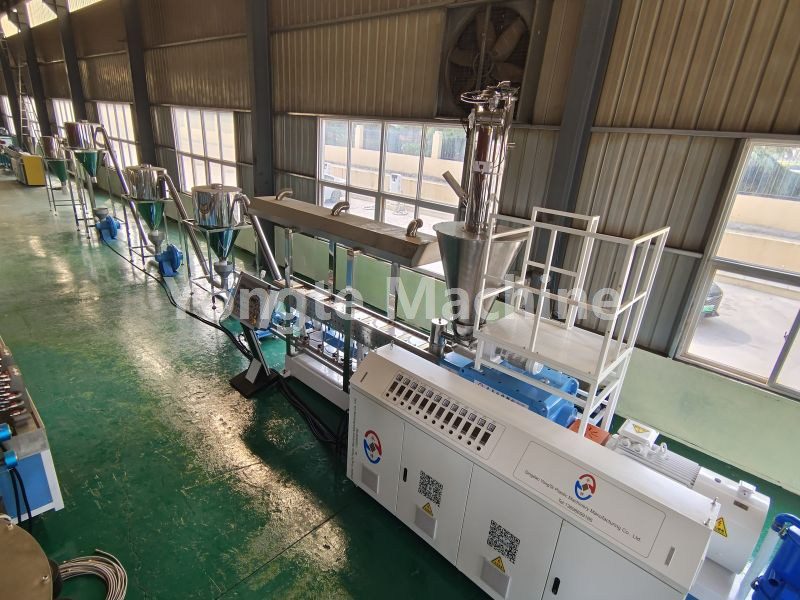
Actualités connexes
- Avantages des tuyaux d'irrigation en caoutchouc par rapport aux tubes d'irrigation traditionnels
- Yongte peut-il fournir un service de projet clé en main pour l'usine de terrasses WPC ?
- Machine en plastique solide réutilisée par 200x50mm de bois de construction testée avec succès
- La machine de fabrication de colonnes Yongte WPC avec coextrusion est testée avec succès
- Comment les déchets de films plastiques peuvent-ils être utilisés pour produire des produits en composite bois-plastique (WPC) ?
- Réglage de la température de la machine d'extrusion WPC
Laissez-moi un message