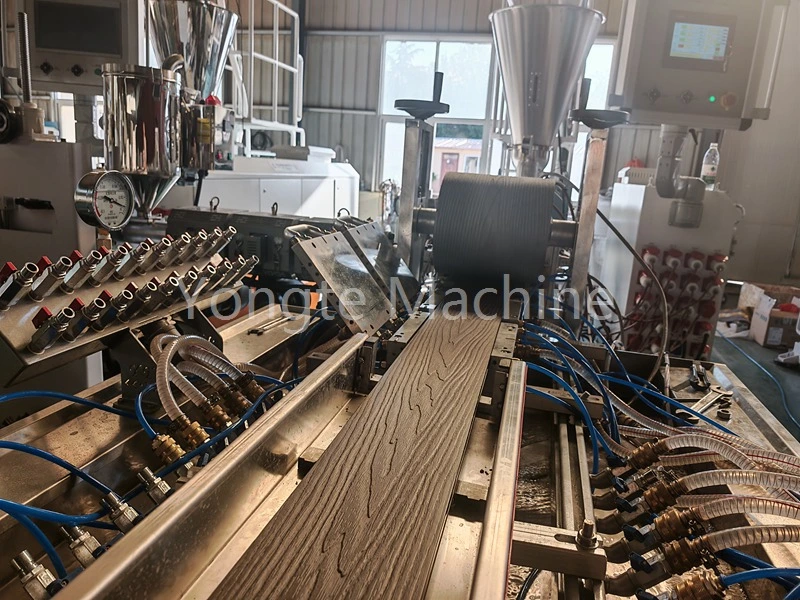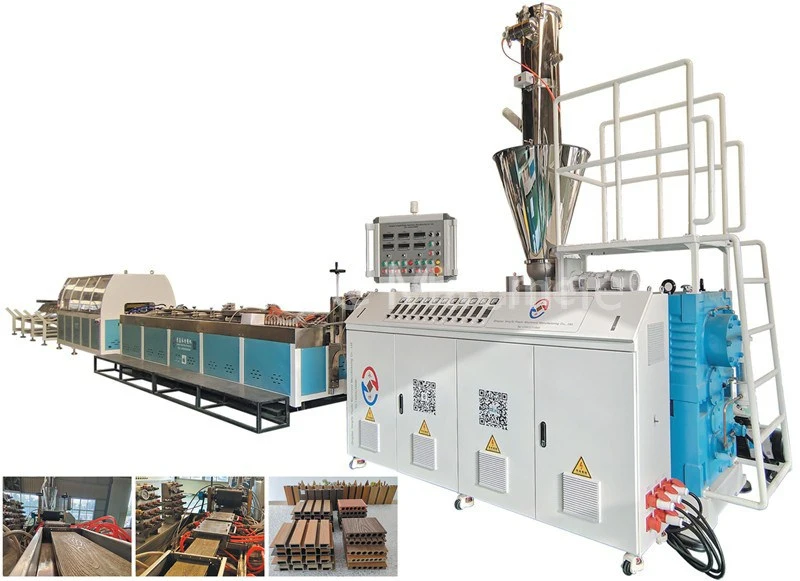
Réglage de la température de la machine d'extrusion WPC
Courbe de température d'extrusion pour composite bois-plastique PE (HDPE + poudre de bois)
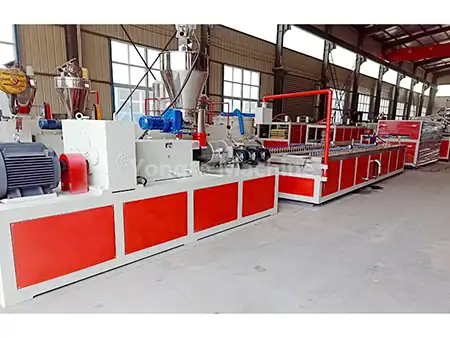
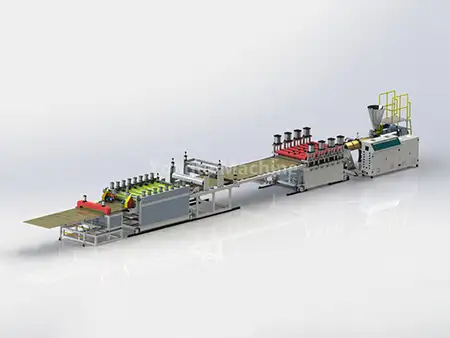
Scénarios applicables : lignes de production de composites PE et poudre de bois (granulation plate à double vis → moulage par extrusion conique à double vis/monovis) ; pour les composites PE-bois-plastique, les principales préoccupations sont la surchauffe localisée, la teneur en humidité et la carbonisation de la poudre de bois ; par conséquent, la température maximale du matériau ne doit pas dépasser 185 °C. Dans le processus en deux étapes, l'étape de granulation parallèle à deux vis assure un mélange, une plastification et une formation minutieux de granulés uniformes à partir de PEHD et de poudre de bois ; le moulage ultérieur du profilé est ensuite réalisé à l'aide d'une extrudeuse conique bi-vis ou mono-vis. Cette approche de traitement segmentée permet un contrôle indépendant de la température à chaque étape, réduisant ainsi le risque de surchauffe localisée. Les composites PE-bois-plastique sont très sensibles aux conditions de transformation ; une attention particulière doit être portée aux températures localisées excessives dans le fût ou la filière, à l'humidité résiduelle dans les matières premières et à la carbonisation de la poudre de bois sous des températures élevées. De tels problèmes peuvent entraîner des taches de carbonisation sur la surface du produit, une décoloration ou même une dégradation des propriétés mécaniques. Par conséquent, dans la production réelle, la température des matériaux doit être strictement contrôlée, la température maximale ne dépassant pas de préférence 185 °C.
I. Courbe de température d'extrusion PE-WPC (étape de pelletisation + étape de formation de profil)
① Double granulation parallèle (granulation de bois PE, double parallèle dans la même direction)
Dans la production réelle, la température doit être affinée en fonction des paramètres des matières premières tels que la teneur en poudre de bois, la taille des mailles et l'indice de fluidité du PEHD : plus le taux d'ajout de poudre de bois est élevé, plus la difficulté de traitement est grande, ce qui nécessite une surveillance plus étroite de la stabilité de la température au cours de l'étape de plastification pour éviter une accumulation localisée de chaleur ; lorsque la taille des mailles de la poudre de bois est plus fine, la surface spécifique augmente, ce qui rend la carbonisation plus probable, ce qui nécessite une réduction appropriée de la plage de température lors de l'étape d'homogénéisation. De plus, le contrôle de l'approvisionnement en eau dans l'étape de double granulation plate doit être mis en œuvre dès la phase de prétraitement des matières premières ; lors de l'entrée de la poudre de bois dans l'usine, sa teneur en humidité doit être testée et si elle dépasse 5%, un traitement de séchage doit être effectué ; sinon, l'humidité pénétrant dans le corps de l'extrudeuse peut générer des bulles de vapeur à des températures élevées, ce qui pourrait compromettre l'uniformité de la granulation et conduire à des défauts de pores internes dans les produits extrudés finaux lors du moulage par extrusion ultérieur.
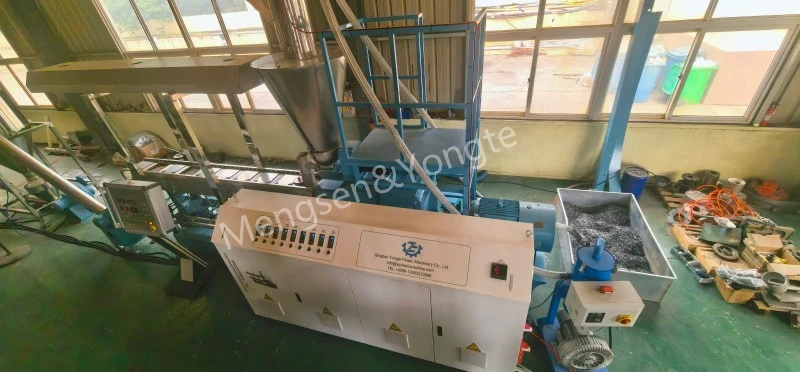
Longueur du cylindre depuis l'orifice d'alimentation jusqu'à la tête, par °C
|
secteur |
Zone 1 (Ajout) |
Zone 2 |
Zone 3 |
Zones 4-6 |
Zones 7-8 |
Zone 9 |
Mourir la tête |
|
paramètre |
145 ~ 155 ℃ |
155 ~ 165 ℃ |
160 ~ 170 ℃ |
165 ~ 172 ℃ |
168 ~ 175 ℃ |
170 ~ 178 ℃ |
172 ~ 178 ℃ |
points principaux :
· Ne réglez pas la section d'alimentation trop haut pour éviter que la poudre de bois ne ramollisse prématurément et n'adhère à la tige filetée, ce qui pourrait entraîner un pontage ou un enchevêtrement de la tige.
· Les zones 3 à 5 constituent la section de mélange primaire, où la température est progressivement augmentée ;
· Abaissez légèrement la tête de buse pour réduire l'augmentation de la température dans la zone de cisaillement de la matière fondue ;
· La température de fusion ne doit pas dépasser 185 °C pendant des périodes prolongées ; sinon, les fibres du bois subiront une carbonisation rapide, entraînant l’apparition de taches noires et une odeur âcre de tabac.
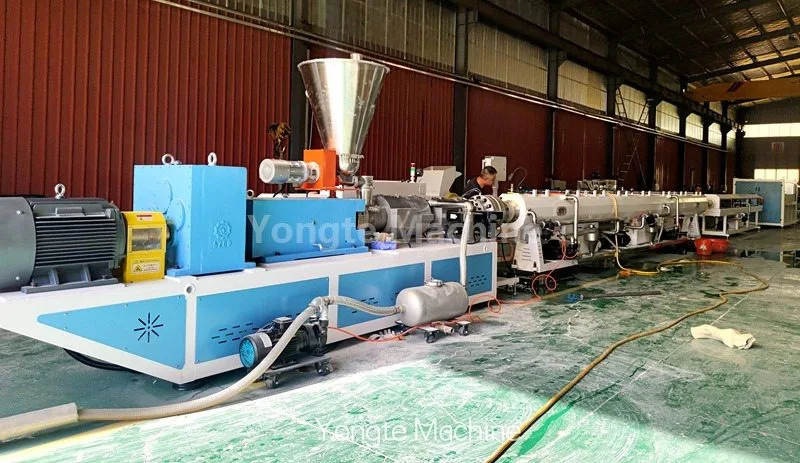
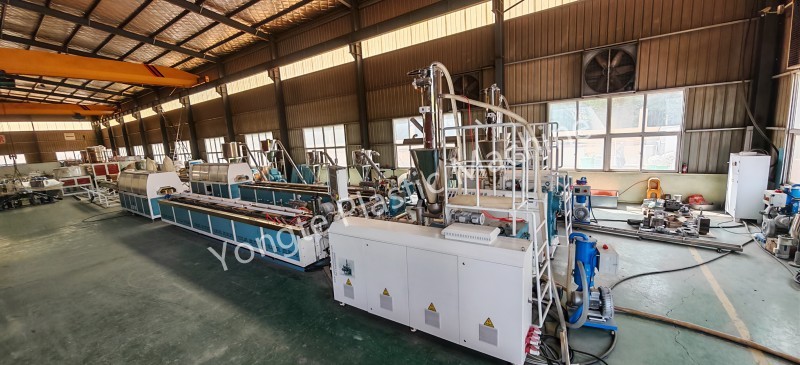
② Machine de formage (conique à double vis SJSZ ou monovis, pour l'extrusion de terrasses/profils à l'aide de granulés de bois-plastique)
Tableau des paramètres de température de l'extrudeuse conique à double vis
|
type de paramètre |
Section de chargement (Unité : °C) |
Plage de compression (unité : °C) |
Section d'échappement (unité : °C) |
Plage de mesure (unité : °C) |
Température de la tête (unité : °C) |
Température du moule (unité : °C) |
Température de fusion mesurée (unité : °C) |
|
Régler la température |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Tableau des paramètres de température pour l'extrusion à vis unique (couche de surface co-extrudée / profil simple)
|
Catégorie de paramètre |
Section de chargement (Unité : °C) |
Plage de compression (unité : °C) |
Plage de mesure (unité : °C) |
Température de la tête (unité : °C) |
Température du moule (unité : °C) |
|
valeur définie |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Principes de fonctionnement de la température
1. Le réglage de la température n’équivaut pas à la température réelle de la matière fondue ; il est essentiel d'utiliser une sonde de fusion pour effectuer des mesures réelles de la température de fusion. En raison de la génération de chaleur provoquée par le cisaillement des vis, la température de fusion mesurée dépasse généralement la température réglée de 5 à 12 °C.
2. La température dans la section d'échappement ne doit pas être trop élevée. Dans cette région, la vapeur d'eau adsorbée et les substances volatiles de faible poids moléculaire contenues dans la poudre de bois sont libérées en grande quantité ; si la température dans cette zone est excessivement élevée, les gaz peuvent ne pas s'échapper régulièrement du matériau en fusion, ce qui peut facilement conduire à un moussage de la matière fondue et déclencher une dégradation thermique de la surface de la poudre de bois, entraînant une carbonisation.
3. La température du moule doit être légèrement supérieure à la température dans la section de dosage pour garantir que le matériau fondu conserve une fluidité suffisante lors de son entrée dans la cavité du moule, facilitant ainsi un remplissage et un moulage en douceur et réduisant la formation de défauts de piqûres sur la surface du produit causés par une fluidité insuffisante ; cependant, la température du moule ne doit pas être excessivement élevée, car une température trop élevée du moule réduirait la vitesse de refroidissement de la couche superficielle du matériau fondu, conduisant à une adhésion du matériau à la surface du moule (collage du moule) et pouvant entraîner une accumulation de matériau et des marques de brûlure dans les zones où le matériau reste pendant de longues périodes.
Actualités connexes
- Avantages des tuyaux d'irrigation en caoutchouc par rapport aux tubes d'irrigation traditionnels
- Yongte peut-il fournir un service de projet clé en main pour l'usine de terrasses WPC ?
- Machine en plastique solide réutilisée par 200x50mm de bois de construction testée avec succès
- La machine de fabrication de colonnes Yongte WPC avec coextrusion est testée avec succès
- Comment les déchets de films plastiques peuvent-ils être utilisés pour produire des produits en composite bois-plastique (WPC) ?
- Application pour les tuyaux perméables à l'eau en mousse de caoutchouc
Laissez-moi un message