Comment résoudre le problème de désalignement des bandes de porte WPC ?
Raisons et remèdes au désalignement des bandes de porte WPC (déformation, asymétrie, variation d'épaisseur, torsion)
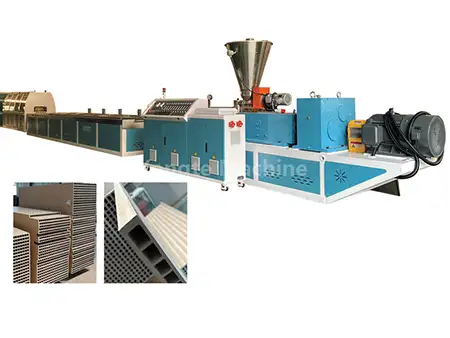
Les portes WPC sont produites en composant du PVC et de la poudre de bois, comportant généralement une structure creuse formée en une seule étape d'extrusion. Plusieurs nervures de renforcement sont généralement installées à l’intérieur de la cavité creuse pour augmenter la résistance globale du profilé. La déformation de ces nervures affecte non seulement la planéité de la surface, mais affaiblit également le support structurel, entravant potentiellement l'insertion correcte des revêtements en acier lors de l'assemblage ultérieur du panneau de porte, affectant ainsi directement la qualité et les performances d'installation de la porte finie. S'appuyant sur une vaste expérience de production, les ingénieurs de Yongte ont identifié les causes courantes de distorsion des nervures lors de l'extrusion de portes WPC et développé des solutions pratiques. Ceux-ci permettent aux techniciens de diagnostiquer rapidement les problèmes, d’ajuster les paramètres et les paramètres de l’équipement, de réduire les taux de défauts et de garantir une qualité de profil constante. La section suivante détaille systématiquement les manifestations spécifiques et les remèdes à chaque cause, classés par importance.
La distorsion des bandes de renfort de porte en WPC implique généralement les nervures internes, avec des signes courants tels que des déplacements latéraux ou une déformation en forme de S, une épaisseur incohérente (variant entre des sections plus épaisses et plus fines), une torsion globale et, dans les cas graves, un détachement de la paroi extérieure, un désalignement de la cavité ou une déformation par rebond après refroidissement.
Mécanisme de base : extrusion inégale de la tête de la machine → résistance de mise en forme asymétrique → retrait de refroidissement non uniforme → répartition asymétrique de la force de traction.

1. Tête de filière et moule d'extrusion de porte WPC (le plus courant – prioriser le dépannage)
Causes
1. Canaux d'écoulement du moule déséquilibrés : disparité significative de la résistance à l'écoulement entre la nervure et la paroi extérieure ; les canaux d'alimentation des nervures étroits ou longs ralentissent l'écoulement du matériau par rapport à la paroi extérieure, provoquant l'étirement et la courbure des nervures ; alternativement, une accumulation localisée de matériau dans les canaux nervurés provoque des débits fluctuants.
2. Espaces de matrice à nervures asymétriques : des espaces plus grands sur un bord de la matrice et plus petits de l'autre créent une épaisseur inégale (plus épaisse d'un côté, plus fine de l'autre), conduisant à une flexion inhérente lors de l'extrusion.
3. Répartition inégale de la température de la filière : des températures excessivement élevées dans la zone des nervures augmentent la fluidité de la fonte, provoquant un étirement et une déviation ; des températures excessivement basses augmentent l'élasticité de la matière fondue et les contraintes internes, ce qui entraîne un rebond et une distorsion après éjection.
4. Accumulation de carbone dans la tête de filière : la poudre de bois cokéfiée adhère aux canaux d'écoulement des renforts, provoquant des blocages locaux, des fluctuations de débit et un désalignement périodique des nervures.
5. Barres de renfort déformées ou desserrées (tiges de support du noyau de filière) : Des tiges de positionnement du noyau de filière mal alignées décalent la position de formation du renfort, provoquant une déviation directe des nervures pendant l'extrusion.
Solutions
1. Préparation de la matrice : polissez le canal d'écoulement de la nervure pour équilibrer les taux de décharge entre la paroi extérieure et la nervure ; Élargissez de manière appropriée la position de la nervure dans le canal pour assurer un approvisionnement suffisant en matériau, en maintenant le débit de la nervure légèrement égal ou inférieur à celui de la paroi extérieure, évitant ainsi un écoulement beaucoup plus rapide de la paroi extérieure. Calibrez les espaces d'ouverture de la matrice et ajustez uniformément le bord de renforcement ; inspectez les tiges de support du noyau de matrice, verrouillez et alignez leur coaxialité et remplacez toutes les tiges déformées.
2. Contrôle de température zoné : maintenez la zone de renforcement du noyau du moule à une température légèrement inférieure à celle de la paroi extérieure pour réduire la fluidité de la fonte et minimiser le rebond ; maintenir la température globale en dessous de 185°C (pour les composites bois-plastique PVC) pour éviter la carbonisation de la poudre de bois. Démontez régulièrement le moule pour éliminer le coke accumulé ; appliquez une isolation thermique pendant les temps d'arrêt pour empêcher la poudre de bois de se carboniser et d'adhérer aux murs.

2、Formulation et facteurs matériels
Causes
1. Répartition inégale de la taille des particules et teneur élevée en humidité : l'humidité chauffée génère de la mousse et des bulles internes, provoquant une résistance locale incohérente et un retrait de refroidissement inégal, ce qui conduit à une flexion ; une poudre de bois trop grossière provoque des fluctuations importantes du module élastique du matériau en fusion.
2. Déséquilibre de lubrification : une lubrification externe excessive rend la surface fondue trop glissante, ce qui entraîne un mauvais contact entre la nervure et le manchon de façonnage et une déviation potentielle ; une lubrification externe insuffisante augmente les frottements, déformant la nervure sous la traction unilatérale du manchon de conformage ; une lubrification interne insuffisante augmente l'élasticité de la matière fondue, provoquant un rebond lors de l'éjection du moule.
3. Teneur excessive en charge de carbonate de calcium : réduit la ductilité de la fonte et altère la ténacité de la striction, rendant le matériau sujet à la déformation en traction.
Mélange inégal de matériaux et variation des lots : provoque des changements périodiques dans la viscosité de la masse fondue, une variation de l'épaisseur des barres d'armature et la formation de courbures en S.
Solutions
1. Séchage de la poudre de bois : contrôlez la teneur en humidité à <1 % et assurez une taille de particule uniforme pour éviter une grossièreté excessive.
2. Affinez le système de lubrification : réduisez la lubrification externe excessive ; assurer une lubrification interne suffisante pour améliorer l’homogénéité de la fonte ; effectuer des ajustements mineurs du stabilisateur pour garantir la stabilité thermique.
3. Processus de mélange stable : maintenez des températures de mélange et de refroidissement constantes à grande vitesse et assurez un temps de mélange constant par lot.
3. Système de refroidissement de formage (l'étape de formage est essentielle pour le façonnage des nervures)
Cause
1. Asymétrie entre les manchons de formage sous vide gauche et droit : un vide excessif sur un côté tire les nervures vers lui, provoquant un désalignement ; le vide poussé déforme directement les nervures à parois minces ; un vide insuffisant empêche une bonne adhérence au manchon, conduisant à une instabilité de position.
2. Refroidissement irrégulier dans les canaux d'eau de la cavité du moule : un refroidissement rapide du côté intérieur provoque un durcissement précoce, tandis qu'un refroidissement plus lent du côté extérieur poursuit le retrait, créant un différentiel qui plie la barre de renfort.
3. Usure ou mauvais alignement du guide d’entrée du manchon de façonnage : une insertion décentrée force les nervures à se désaligner.
4. Les nervures internes du manchon de formage correspondent aux bavures et aux marches de la cavité du moule, ce qui entraîne une résistance au frottement unilatérale élevée.
Solution
1. Ajustez indépendamment le vide des deux côtés pour assurer l'équilibre ; éviter les augmentations arbitraires ; réduire le vide de manière appropriée pour les zones à parois minces.
2. Inspecter les circuits d'eau pour déceler des fuites ou des blocages ; nettoyer les sabots; installer des conduites de refroidissement supplémentaires dans les cavités correspondantes pour un refroidissement uniforme ; surveiller les températures de l’eau d’entrée et de sortie.
3. Ajustez la station de réglage pour assurer l'alignement coaxial de la tête de filière, du manchon de réglage et du mécanisme de traction ; meuler les bavures sur le manchon de réglage ; remplacer s’il est très usé.

4. Processus de traction et d'extrusion
Cause
1. Traction asynchrone ou tension inégale de la courroie (tension différentielle entre les côtés gauche et droit) ; force de traction verticale ou latérale déséquilibrée (un côté plus serré), imposant une contrainte latérale qui plie les nervures internes ; la vitesse de traction fluctuante (alternance rapide et lente) modifie l'allongement des côtes.
2. Inadéquation entre les vitesses d'extrusion et d'étirage : une vitesse d'étirage excessive étire et amincit les nervures, induisant une contrainte interne de traction qui provoque un rebond et une flexion lors du relâchement ; une vitesse insuffisante comprime les côtes, entraînant un gonflement et une déformation.
3. Rotation instable de la vis et pression de fusion fluctuante : la décharge pulsée provoque des variations périodiques de l'épaisseur des nervures, entraînant une courbure ondulée.
4. Entrefer incorrect entre la buse de filière et le manchon de façonnage : un écart excessif permet un étirement libre du matériau fondu, sujet à des déviations ; un écart insuffisant risque de heurter le matériau avec la matrice.
Solution
1. Calibrez le tracteur : assurez-vous que la tension des courroies est uniforme des deux côtés, inspectez l'usure et vérifiez la stabilité de la vitesse de traction.
2. Équilibrez les vitesses d'extrusion et d'étirage : minimisez le taux d'étirement des nervures ; pour les profilés bois-plastique, maintenir le taux d’étirement le plus bas possible afin de réduire les contraintes internes.
3. Stabilisez la pression du système : vérifiez les tamis du filtre obstrués et assurez-vous d'une configuration appropriée pour minimiser les pulsations de pression.
4. Maintenez un entrefer de 10 à 20 mm pour éviter tout déplacement latéral avant que le profilé n'entre dans le manchon de façonnage.
5. Rebond final (les barres de renfort se déforment progressivement une fois le refroidissement terminé)
Cause : contrainte interne résiduelle, gradient de refroidissement inapproprié, refroidissement de surface trop rapide, contraction interne continue et déformation ultérieure des nervures.
Contre-mesures : étendre le réservoir d'eau de refroidissement et intégrer un post-refroidissement ; réguler le gradient de refroidissement de haut en bas pour éviter les chutes brusques de température ; réduire de manière appropriée le rapport d’étirage.
Actualités connexes
- Optimisation des moules pour les déchets de bois de construction en plastique
- Double vis parallèle de démontage et d'assemblage pour machine de pelletisation WPC
- Causes de rupture soudaine de vis pendant le fonctionnement de l'extrudeuse de granulateur WPC
- Yongte optimise la production de tuyaux perméables microporeux
- Une solution de nettoyage sans eau innovante révolutionne le recyclage des films plastiques
- Essai réussi pour la ligne de production de déchets de bois d'œuvre en plastique PE
Laissez-moi un message