Pourquoi équipons-nous l'extrudeuse de tuyaux PE d'un rapport L/D 33:1 ?
Avantages de l'utilisation d'une extrudeuse avec un rapport L/D de 33 : 1 pour la production de conduites d'eau en PE
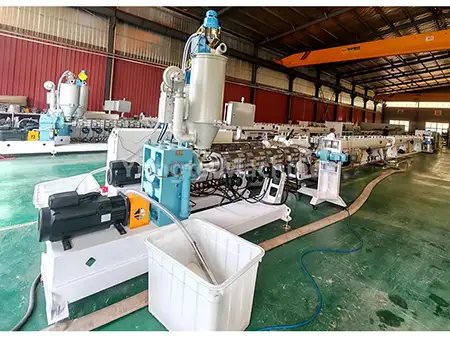
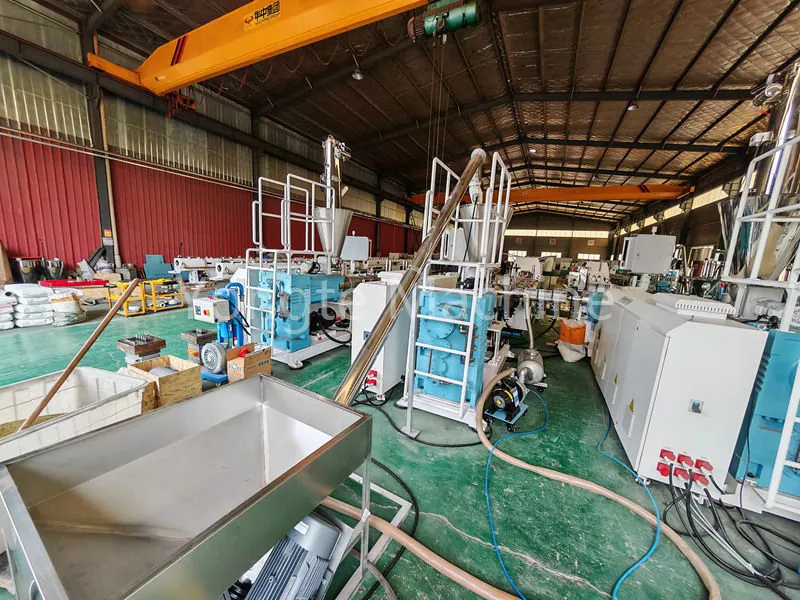
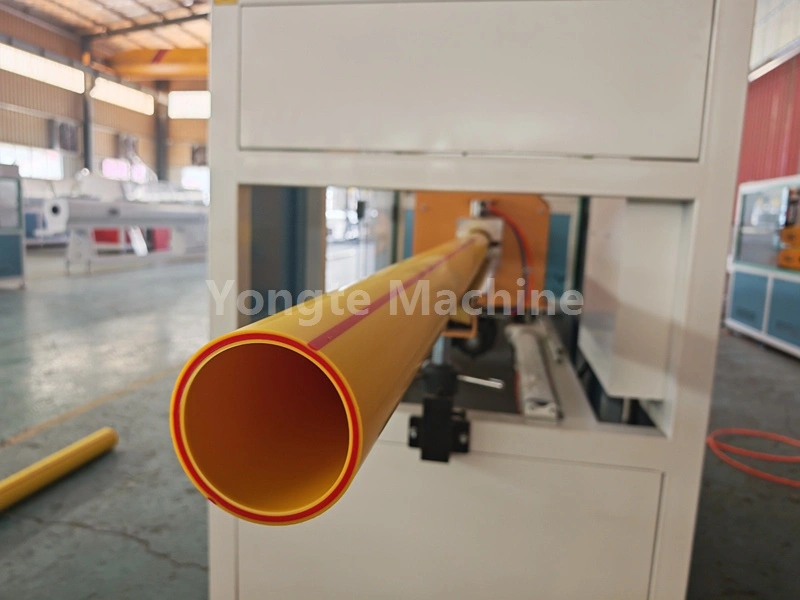
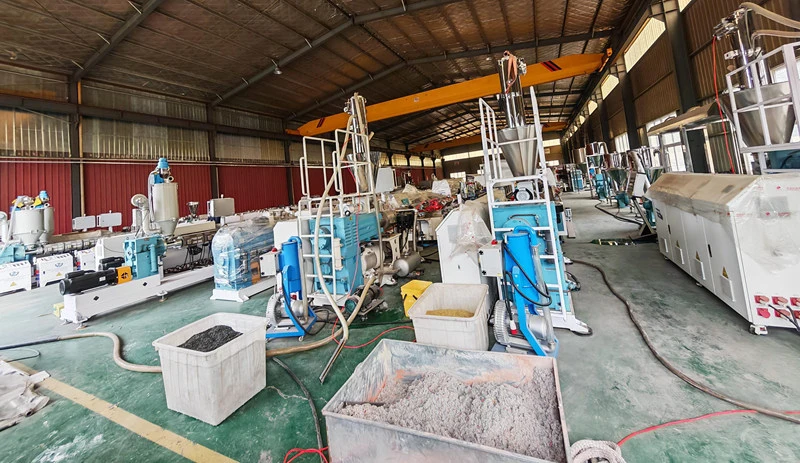
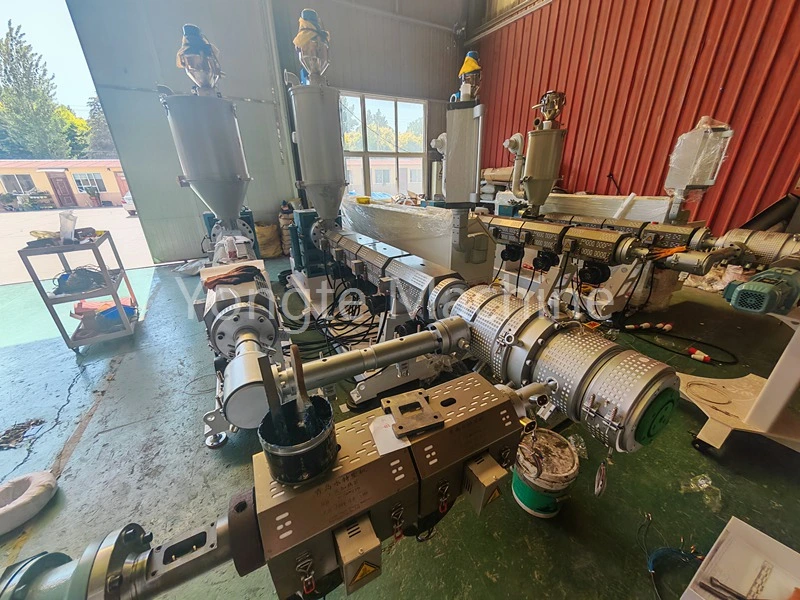
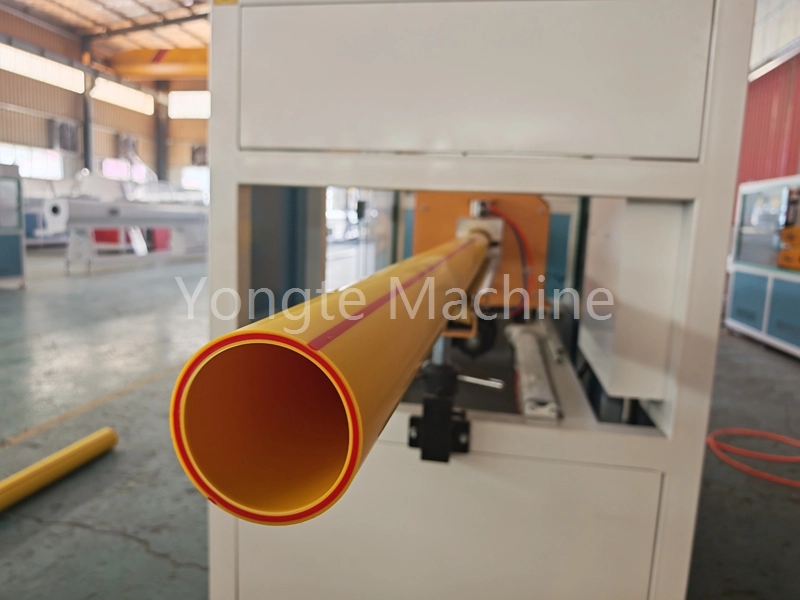
Notre société est spécialisée dans la production d'équipements de fabrication de tuyaux en PE. Pour répondre aux exigences des processus d'extrusion de tuyaux PE, nous avons lancé une série d'extrudeuses avec un rapport longueur/diamètre de 33:1, y compris l'équipement de tuyaux PE SJ65/33 de 16 à 63 mm, la ligne de production de tuyaux PE SJ75/33 de 75 à 160 mm, la ligne d'extrusion de tuyaux PE SJ90/33 de 160 à 315 mm et la ligne d'extrusion de tuyaux PE SJ120/33. Équipement de production de tuyaux PE de 300 à 500 mm. Cette série d'équipements a démontré de nombreux avantages exceptionnels dans les applications de production réelles, permettant aux entreprises manufacturières d'améliorer la qualité des tuyaux et d'optimiser l'efficacité de la production.
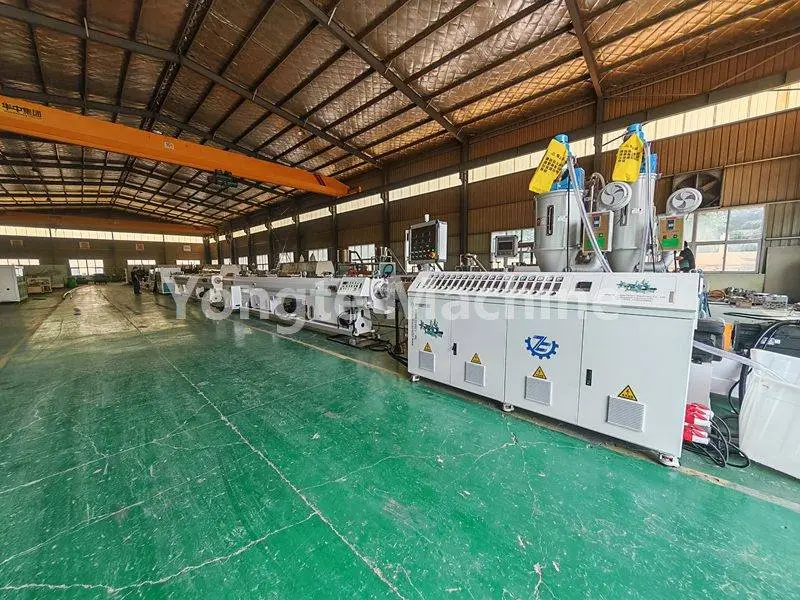
La section suivante fournit un aperçu détaillé sous diverses perspectives.
I. Avantages de la plastification et du moulage
1. Avec une fusion complète, la formation de points de cristallisation et de particules non fondues est minimisée. La course prolongée de la vis assure un temps de séjour optimal du matériau dans le fût, permettant aux particules de PEHD de fondre progressivement. Cela facilite une transition plus douce de l’état solide à l’état fondu, évitant ainsi la présence de matériaux non fondus localisés. De plus, les surfaces intérieures et extérieures lisses du tuyau réduisent l'apparition de trous d'épingle et de défauts de cristallisation, réduisant ainsi le risque de rupture du tuyau.
2. Pour les conduites d'alimentation en eau en PE, l'ajout de noir de carbone au mélange maître de couleur, ainsi que la dispersion efficace des matériaux recyclés, améliorent les performances anti-âge ; de nombreuses lignes de production intègrent également des matériaux recyclés. Un mélangeur à vis 33:1 fournit une course de mélange suffisante pour assurer une dispersion uniforme du noir de carbone, minimisant ainsi la formation d'agglomérats de points noirs, garantissant ainsi la résistance aux intempéries à long terme des tuyaux. De plus, l’utilisation de matériaux recyclés permet d’obtenir une homogénéité de fusion supérieure.
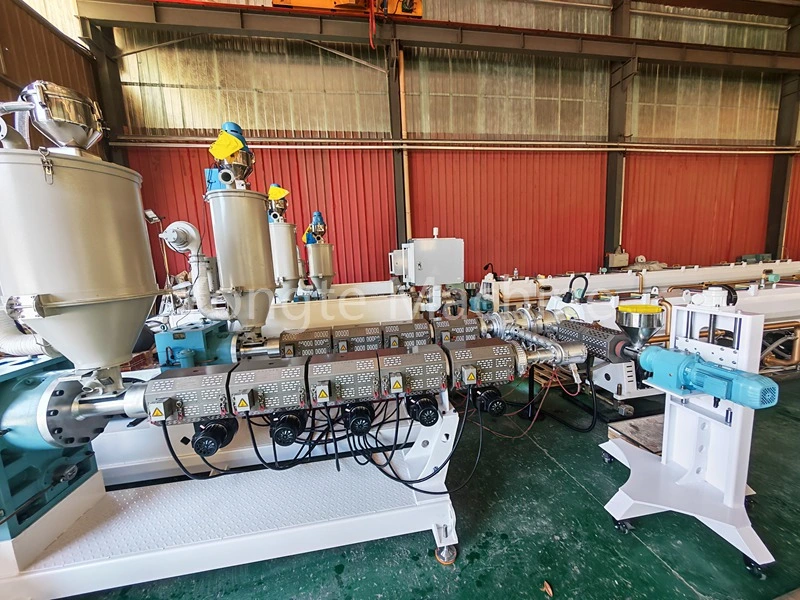
2. Une pression de fusion stable garantit une précision dimensionnelle élevée du tube.
1. Une section de dosage plus longue entraîne une réduction des pulsations d'extrusion. Avec une section de dosage plus longue dans une extrudeuse à vis longue, la matière fondue est plus complètement stabilisée et tamponnée dans la section de dosage, ce qui entraîne de plus petites fluctuations de la pression de fonte, un débit de décharge stable et une cohérence dimensionnelle supérieure des tuyaux extrudés.
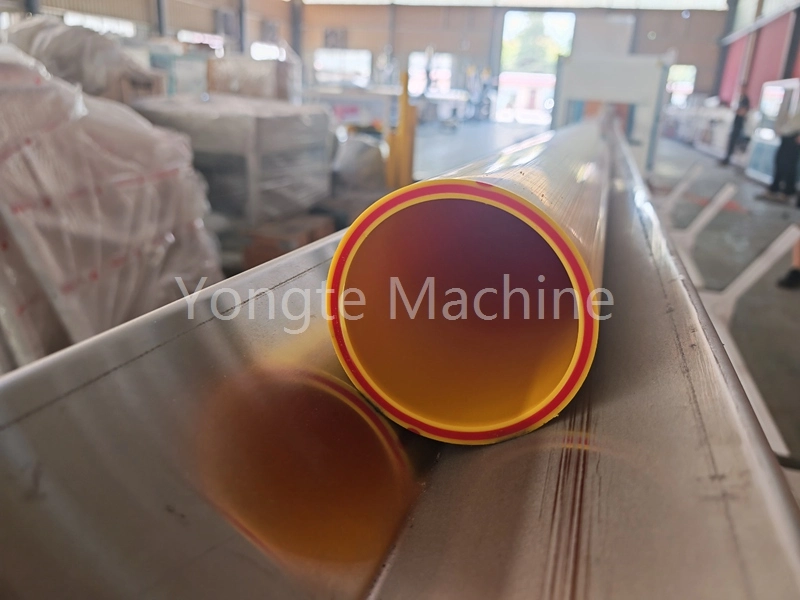
2. Une épaisseur de paroi uniforme et une ellipticité contrôlable, associées à des performances de pression stables, entraînent directement des tolérances d'épaisseur de paroi serrées et une faible ellipticité pour les produits de tuyauterie. Les tuyaux sous pression en PE sont des matériaux de tuyauterie sous pression ; une épaisseur de paroi uniforme est essentielle pour garantir le respect des exigences de rigidité annulaire et de résistance hydrostatique statique, réduisant ainsi le taux de défaillance lors des inspections du produit final et rendant ces tuyaux idéaux pour des opérations de production prolongées, continues et stables.
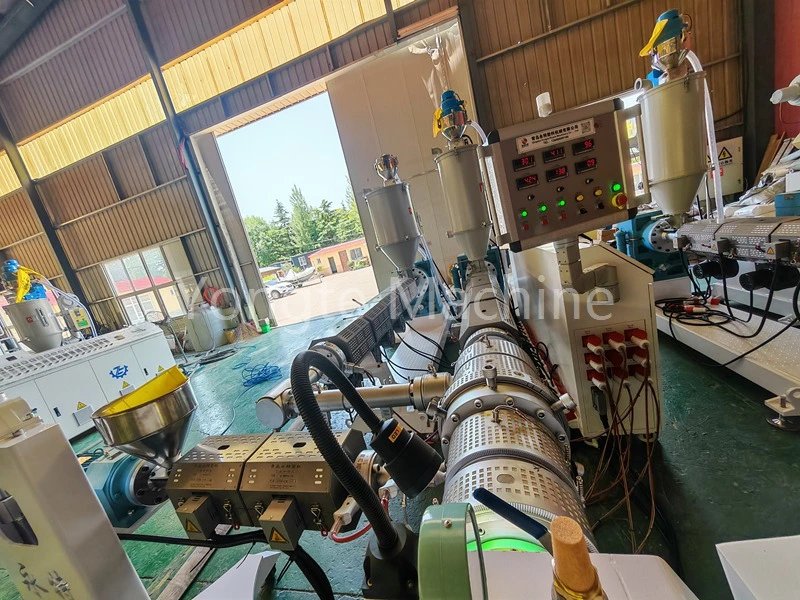
III. Large gamme de processus et forte adaptabilité de la production
1. Il existe un plus grand potentiel d’augmentation de la capacité de production. Par rapport à une vis 30:1, une vis 33:1 permet des vitesses d'extrusion plus élevées et un rendement accru pour le même diamètre de vis, améliorant ainsi considérablement la capacité de production par unité de temps. Dans le même temps, il évite les contraintes de cisaillement excessives associées aux vis 38:1 ou 40:1, garantissant ainsi une augmentation de la production tout en atténuant les effets néfastes d'un cisaillement excessif.
2. Tolérance élevée à la variabilité des matières premières : lorsqu'il existe des variations mineures dans les caractéristiques des lots de matières premières ou dans le ratio de matières recyclées, le processus peut être plus facilement ajusté, réduisant ainsi la probabilité de fluctuations de qualité et améliorant ainsi la tolérance aux défauts de production.
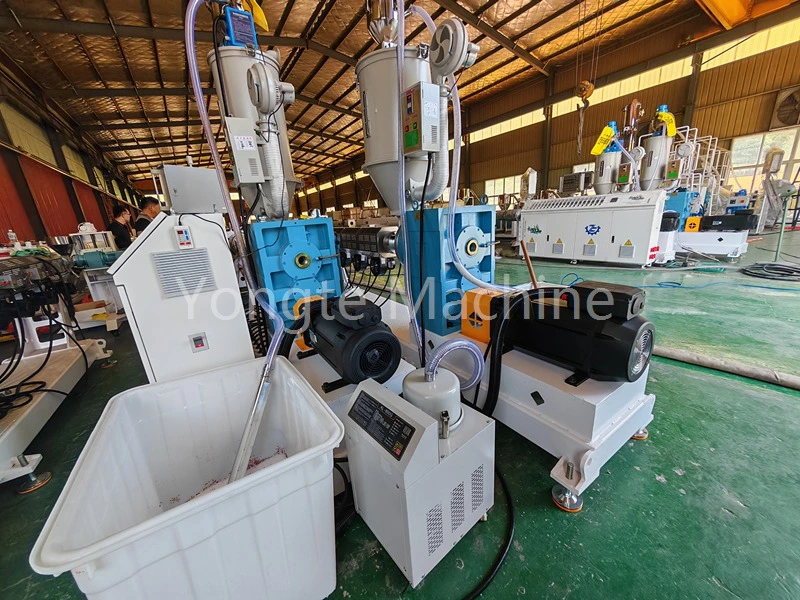
IV. Atténuer la dégradation thermique pour préserver les propriétés mécaniques des matériaux PE
· Le PEHD est sensible à la génération de chaleur en cas de cisaillement excessif : par rapport aux vis longues avec un rapport >36:1, un rapport de vis de 33:1 garantit que le temps de séjour n'est pas excessivement long. Par conséquent, l'historique thermique et le profil de cisaillement subis par le matériau à l'intérieur du canon restent modérés, permettant de contrôler efficacement la chaleur de cisaillement. Cette approche empêche la scission des chaînes moléculaires, garantit que la résistance à la traction et les performances de pression hydrostatique des tuyaux ne se dégradent pas et évite l'apparition de fragilité, de jaunissement ou de particules de charbon dans les tuyaux.
Bref : la plastification est suffisante, mais elle ne va pas "cuire" le PE.
V. Rentabilité globale de l'équipement (d'un point de vue technique)
· Par rapport au 30:1, cette variante offre une limite supérieure supérieure de qualité du produit, avec une plus grande marge d'amélioration de la qualité de la plastification et de l'uniformité de la fusion, ce qui la rend adaptée aux tuyaux PE de grand diamètre, aux lignes de production à grande vitesse et aux applications de tuyauterie extérieure résistantes à la pression.
· Par rapport au 38/40:1, la variante 33/1 offre une consommation d'énergie hôte inférieure, une consommation d'énergie réduite, moins d'usure des vis, des coûts de maintenance inférieurs et une résistance améliorée à la dégradation induite par la surchauffe. Par conséquent, l’industrie des conduites sous pression en PEHD adopte largement le 33:1 comme spécification standard préférée, équilibrant la capacité de production, la qualité du produit et l’efficacité énergétique.
Résumé
L'extrudeuse de tuyaux en PE avec un rapport longueur/diamètre de 33:1, conçue pour la production de tuyaux d'alimentation en eau en PE, assure une plastification complète du matériau, favorise une dispersion uniforme du noir de carbone et des matériaux recyclés dans la phase de fusion, empêche les fluctuations de performances causées par une agglomération localisée, maintient une pression de fusion stable et atteint une haute précision dans le contrôle de l'épaisseur de la paroi des tuyaux. Tout en maintenant la capacité de production, cette extrudeuse contrôle efficacement la chaleur de cisaillement, empêche la dégradation du PEHD et garantit la résistance hydrostatique et la résistance aux intempéries des tuyaux. De plus, il offre une forte adaptabilité des processus, équilibrant la qualité du produit avec les coûts de production, ce qui en fait le choix préféré pour les lignes de production de tuyaux sous pression en PEHD.
Actualités connexes
- Avantages des tuyaux d'irrigation en caoutchouc par rapport aux tubes d'irrigation traditionnels
- Yongte peut-il fournir un service de projet clé en main pour l'usine de terrasses WPC ?
- Machine en plastique solide réutilisée par 200x50mm de bois de construction testée avec succès
- La machine de fabrication de colonnes Yongte WPC avec coextrusion est testée avec succès
- Comment les déchets de films plastiques peuvent-ils être utilisés pour produire des produits en composite bois-plastique (WPC) ?
- Réglage de la température de la machine d'extrusion WPC
Laissez-moi un message